Rehber
Renkli Lazer Markalama: MOPA Fiber Lazerle Metal Üzerinde Renk Nasıl Oluşur?
Renkli lazer markalamada renk boyadan değil, ışıktan gelir. MOPA fiber lazerle metalde rengin nasıl oluştuğunu şemalar ve kendi test sonuçlarımızla anlatıyoruz.
Yazar Erden Arıkan · Mekatronik Mühendisi
Renkli lazer markalama nedir?
Renkli lazer markalama, metal yüzeyine boya, mürekkep ya da kaplama eklemeden renk elde etme yöntemidir. MOPA tipi bir fiber lazer yüzeyi kontrollü biçimde ısıtır. Havadaki oksijen metalle tepkimeye girer ve yüzeyde birkaç on ile birkaç yüz nanometre kalınlığında saydam bir oksit tabakası büyür.
İşin ilginç tarafı şu: Gördüğümüz mavi, mor ya da turkuaz, oksitin kendi rengi değildir. Renk, ışığın bu ince tabakada nasıl yansıdığından doğar. Aynı olayı sabun köpüğünde, su birikintisindeki yağ lekesinde ve kaynak dikişinin yanındaki tavlama renklerinde de görürsünüz.
Bu yazıda renkli lazer markalamanın fiziğini adım adım anlatıyoruz. Şemaların hiçbiri elle boyanmadı; her birini gerçek ince film optik hesabıyla çizdik. Yanında da atölyemizde hazırladığımız 16 karelik test plakasının parametrelerini ve sonuçlarını paylaşıyoruz.
Renk boyadan değil, ışıktan gelir: ince film girişimi
Renkli lazer markalamanın temelinde ince film girişimi vardır. Beyaz ışık oksit tabakasına çarptığında ikiye ayrılır. Bir kısmı oksitin üst yüzeyinden hemen yansır (ışın 1). Kalanı tabakanın içine girer, alttaki metalden yansır ve geri çıkar (ışın 2).
İkinci ışın, oksitin içinde fazladan bir yol kat eder. Bu yol farkı tabakanın kalınlığına (d), kırılma indisine (n) ve ışığın tabaka içindeki açısına (θt) bağlıdır:
\Delta \approx 2\,n\,d\,\cos\theta_t
Yol farkı bir dalga boyunun tam katına denk gelirse iki dalga aynı fazda buluşur ve o renk güçlenir. Yarım dalga boyu kayarsa dalgalar birbirini söndürür ve o renk kaybolur. Beyaz ışıkta tüm dalga boyları bulunduğu için, belli bir kalınlıkta bazı renkler güçlenir, bazıları söner. Gözümüze ulaşan karışım da tek bir renk olarak algılanır.
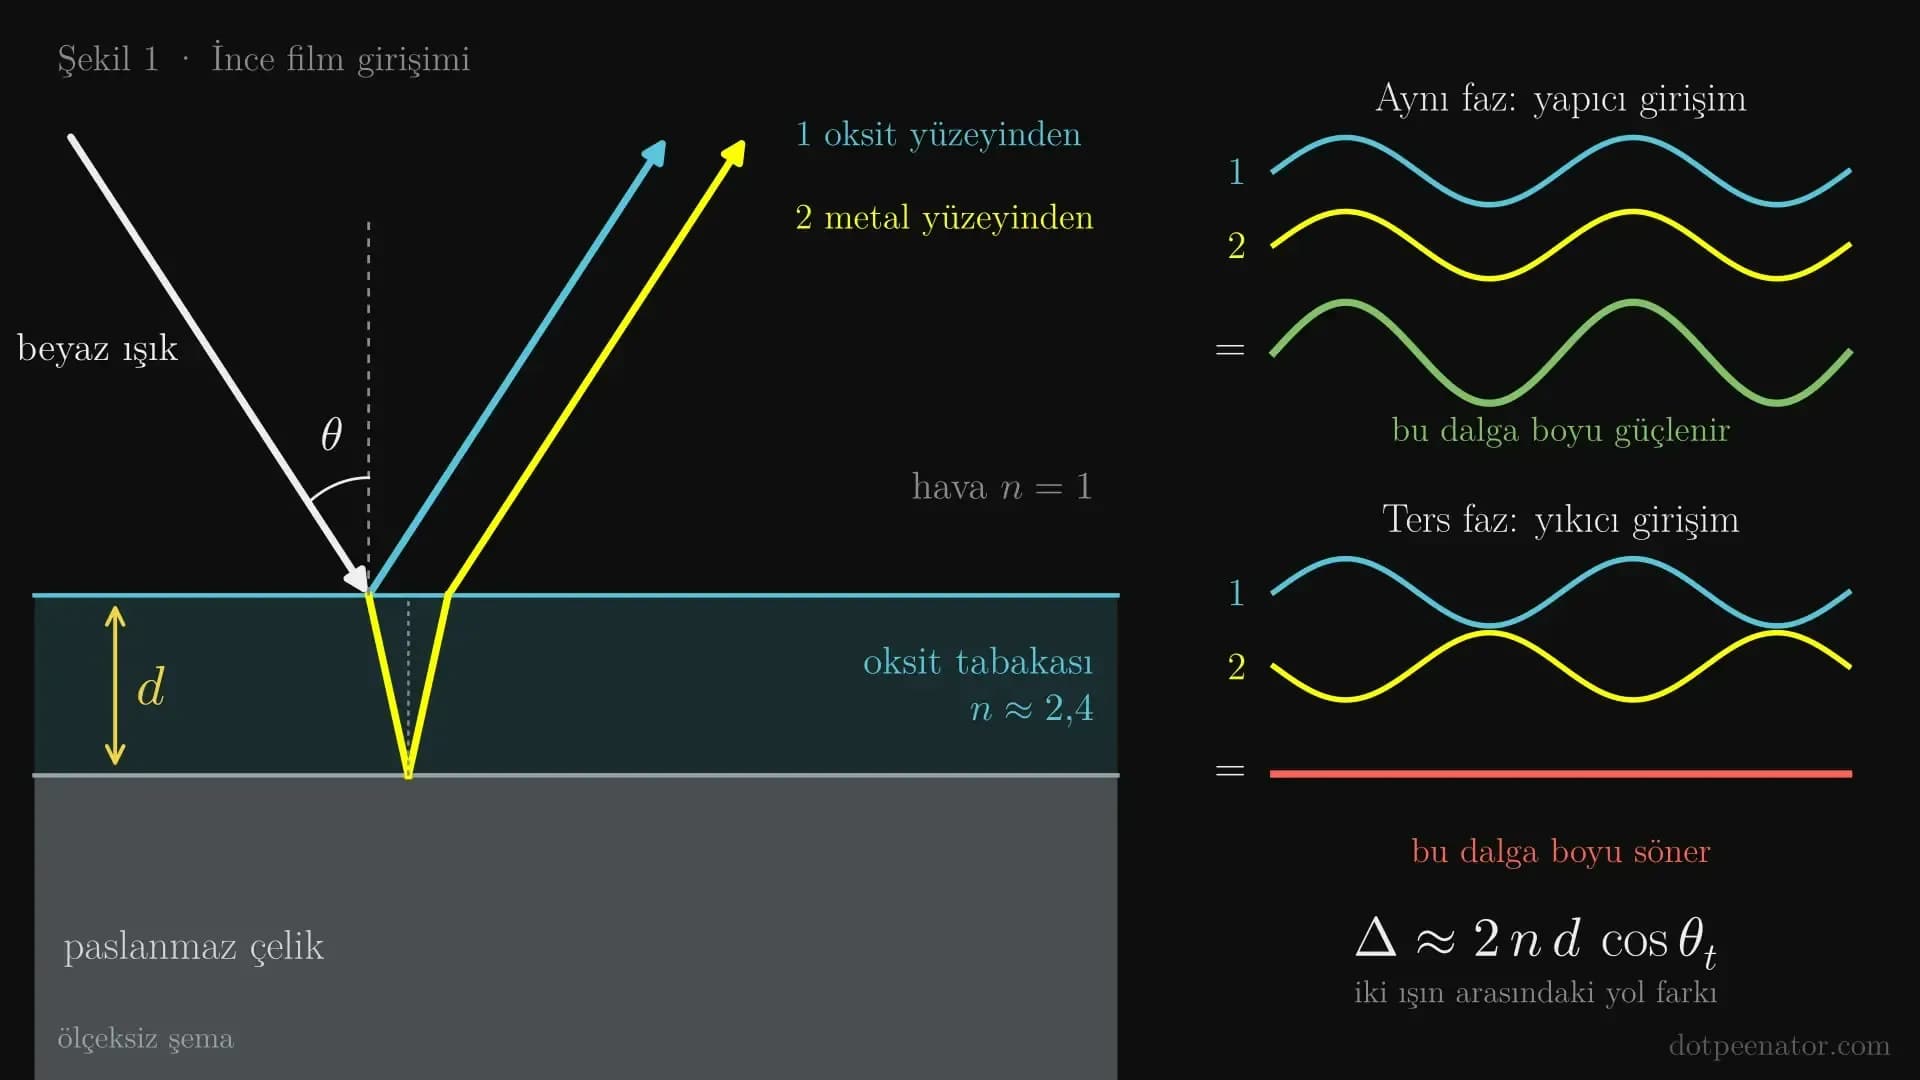
Basit formülde metal yüzeyindeki yansımanın getirdiği faz kaymasını göstermedik. Şemaların arkasındaki hesap bu kaymayı, çeliğin optik sabitlerini ve oksitin ışık soğurmasını da içeriyor.
Oksit kalınlığı rengi belirler
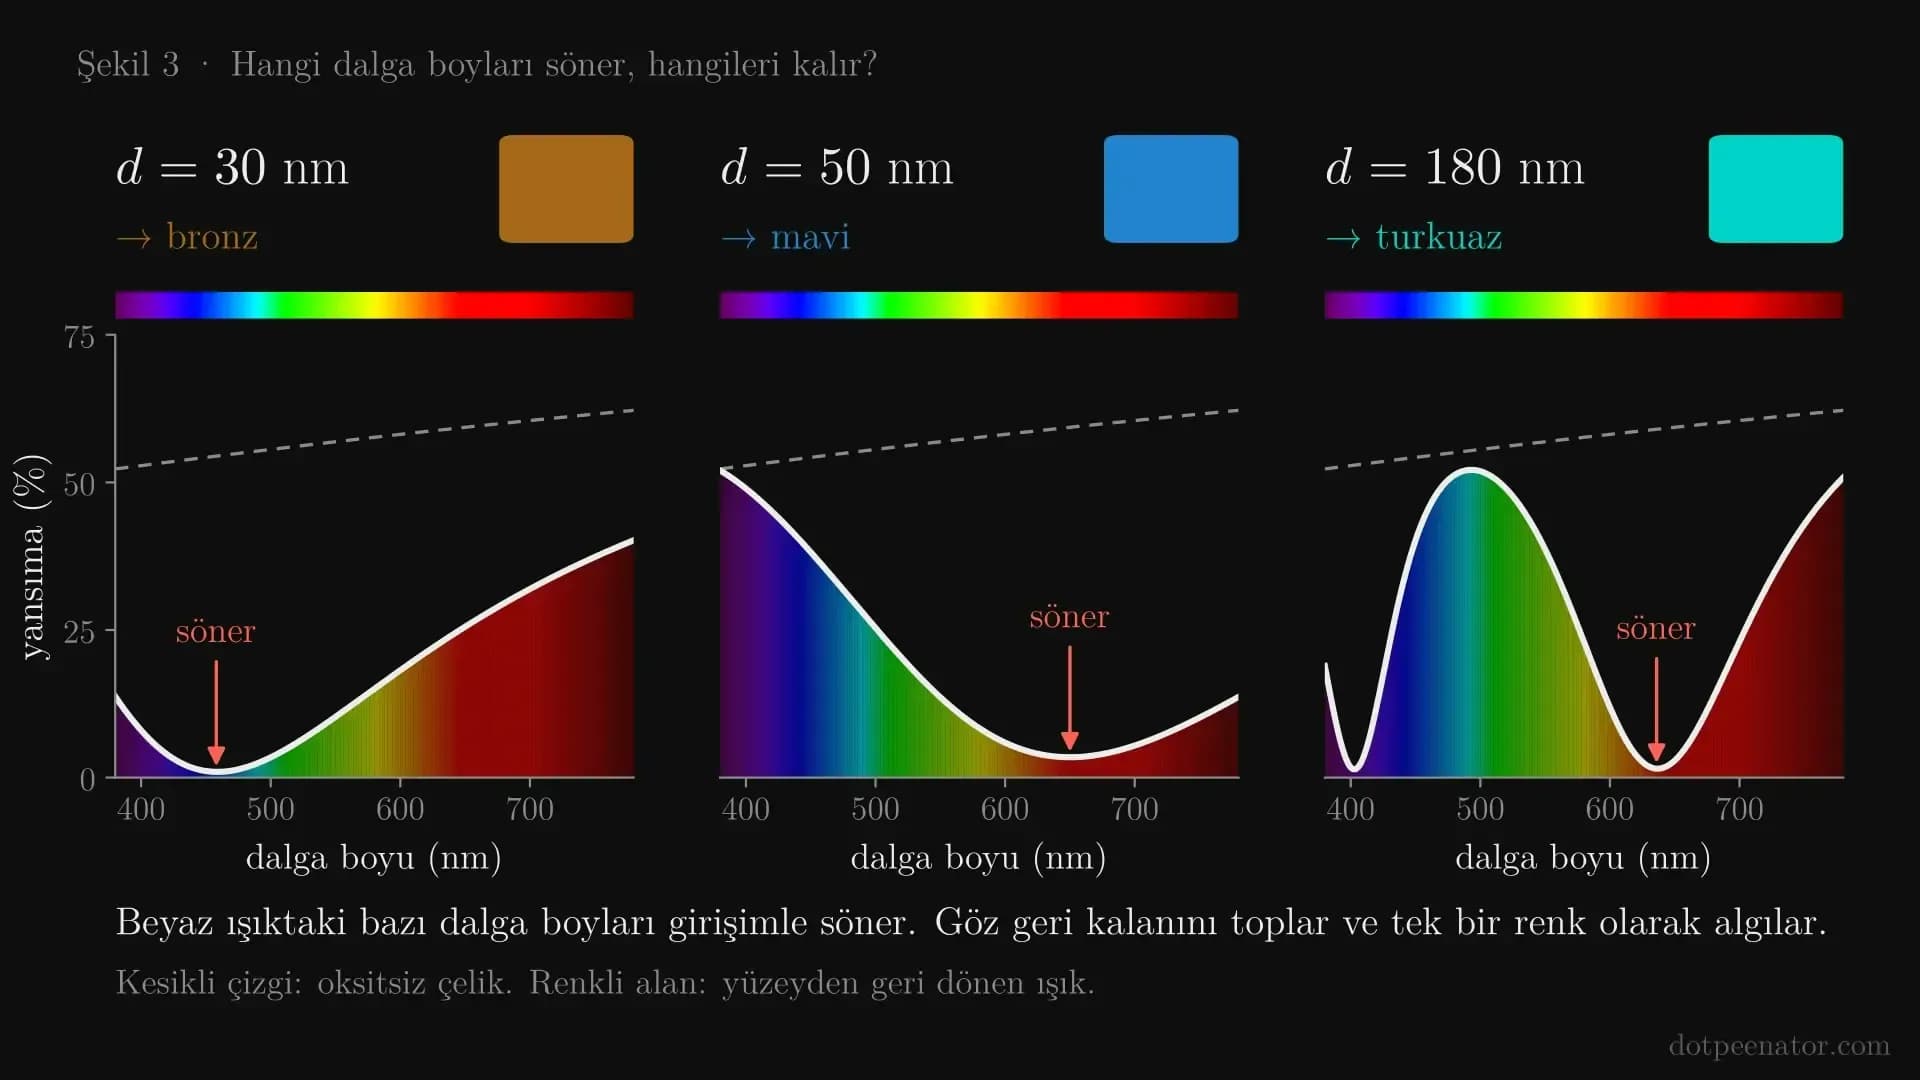
Renkli lazer markalamada her renk belli bir oksit kalınlığına karşılık gelir. Kalınlık arttıkça renkler hep aynı sırayla gelir. Basitleştirilmiş modelimizde dik bakışta yaklaşık 20 nm saman sarısı, 30 nm bronz, 40 nm mor, 50 nm mavi ve 70 nm açık mavi verir.
Yaklaşık 100 nm'den sonra sıra yeniden başlar: sarı, turuncu, macenta, mavi, turkuaz ve yeşil. Bunlara 2. derece renkler denir. Yeşil ve turkuaz yalnızca bu bölgede ortaya çıkar. Bu yüzden yeşil için daha kalın oksit, yani daha fazla ısı gerekir. Kontrolü de daha zordur.
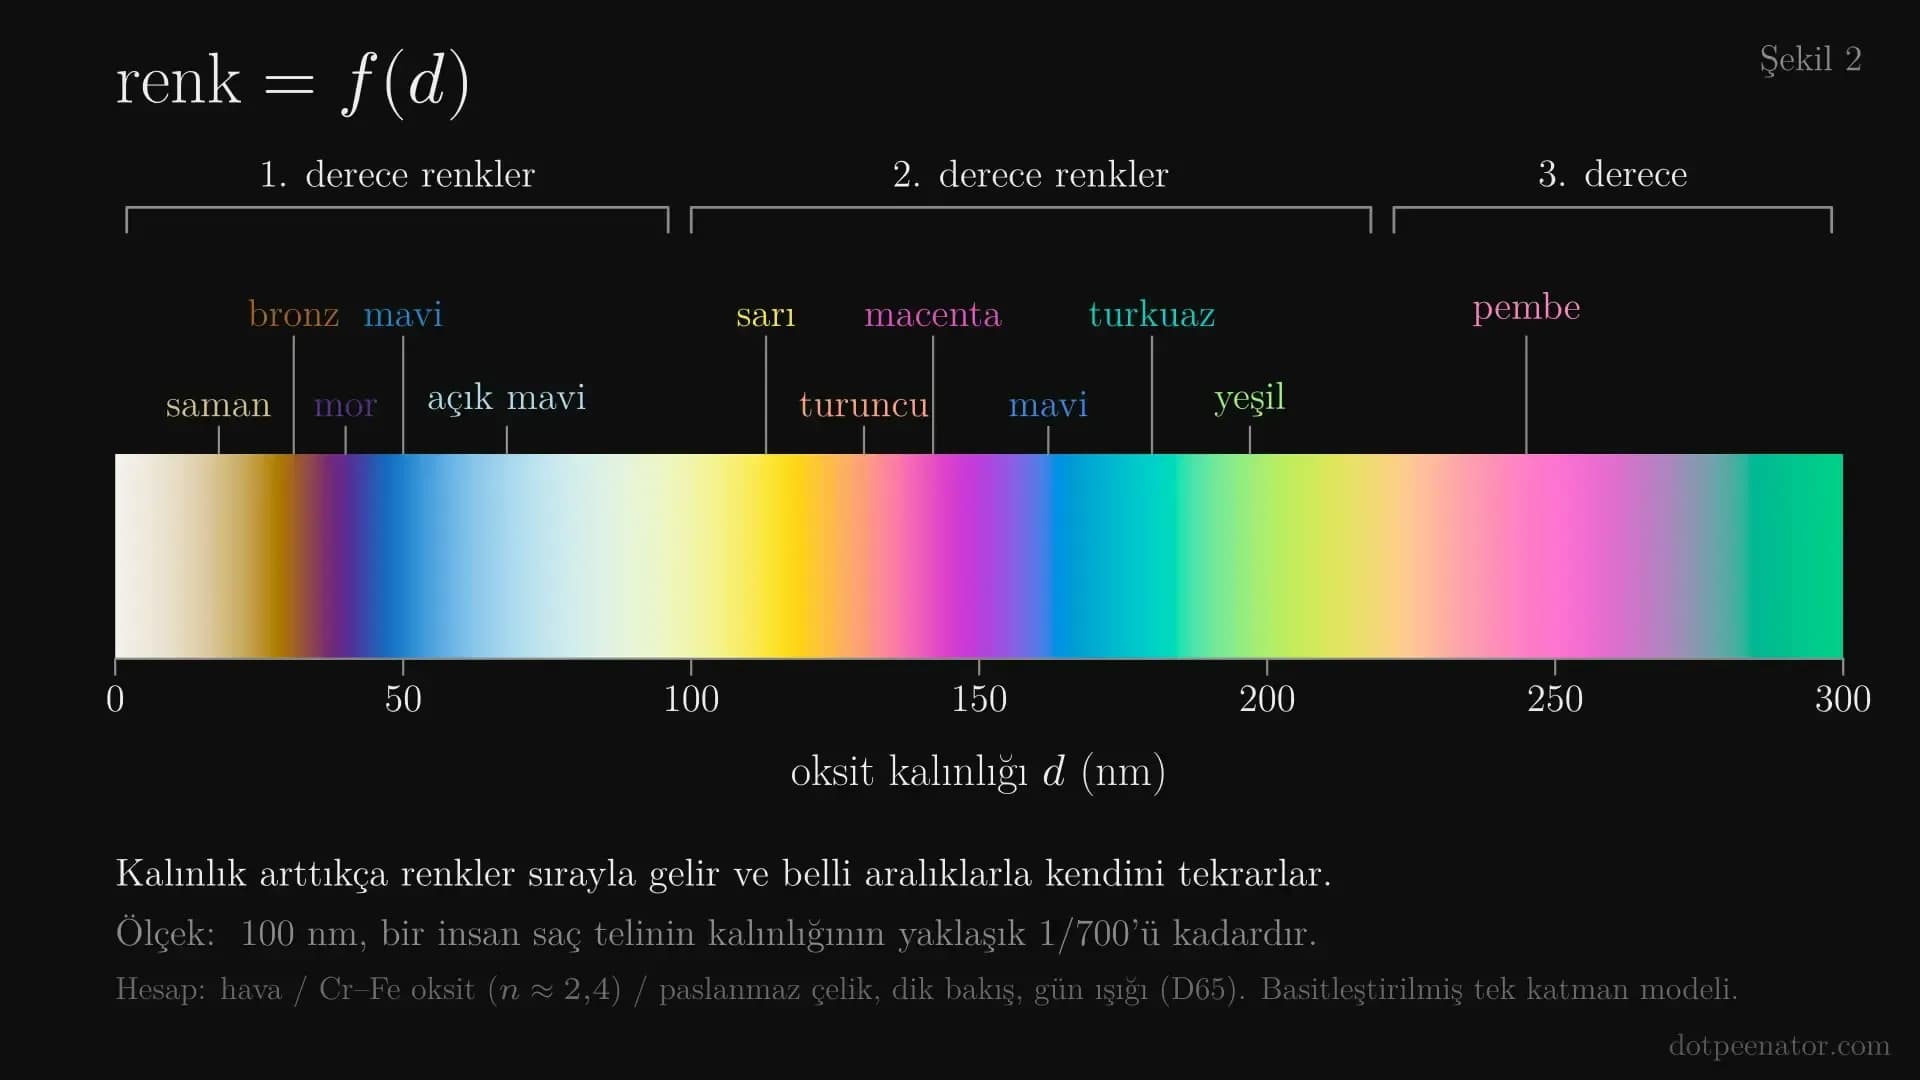
Bir rengin neden oluştuğunu görmek için yansıma spektrumuna bakmak gerekir. 30 nm'lik tabaka mavi ışığı söndürür; geriye kalan kırmızı ve sarı bronz bir ton verir. 50 nm'de sönen kırmızıdır ve yüzey mavi görünür. 180 nm'de ise iki ayrı sönüm noktası vardır; mavi-yeşil bölge güçlenir ve turkuaz oluşur.
Bilimsel not: tek mekanizma mı? Literatürdeki genel açıklama ince film girişimidir, ama tek açıklama değildir. 304 paslanmaz çelik üzerinde nanosaniye fiber lazerle yapılan bir çalışmada renkli tabakalar 300–800 nm kalınlığında ölçüldü. Yazarlar bu kalın ve pürüzlü tabakalarda rengin daha çok Cr, Fe, Mn ve Ni oksitlerinin kendi renginden geldiğini raporladı (Lu ve ark., Scientific Reports, 2017). Uygulamada iki etki birlikte çalışır: ısı girdisi düşük, tabaka ince ve düzgünse girişim baskındır. Bir sonraki bölümde kendi plakamızda bunun güçlü bir kanıtını göreceksiniz.
Aynı plaka, iki farklı renk: bakış açısının etkisi
Aşağıdaki iki fotoğraf aynı test plakasına ait. Parametreler, kareler ve malzeme aynı; değişen yalnızca bakış açısı ve ışığın geliş yönü. A fotoğrafında kareler koyu ve mor-lacivert ağırlıklı görünür. B fotoğrafında ise aynı kareler pembe, turkuaz, yeşil ve turuncuya döner.
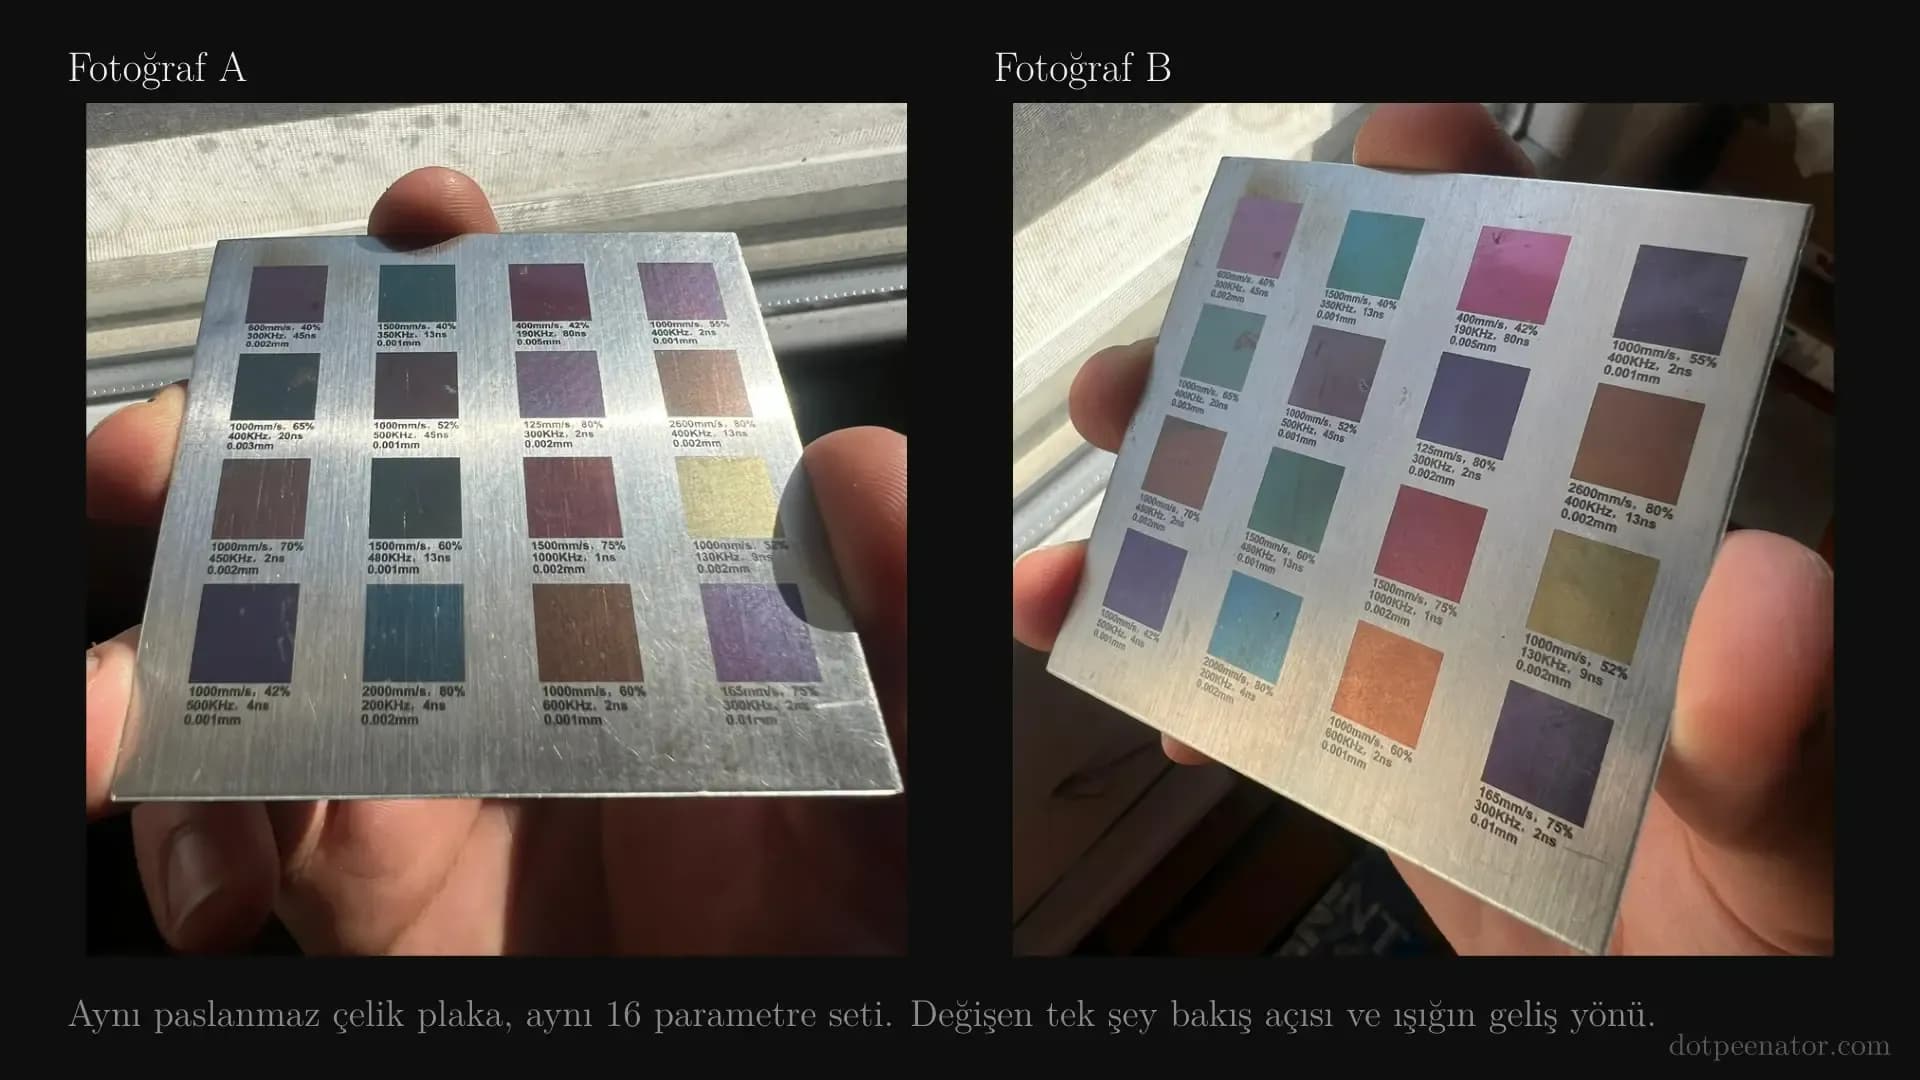
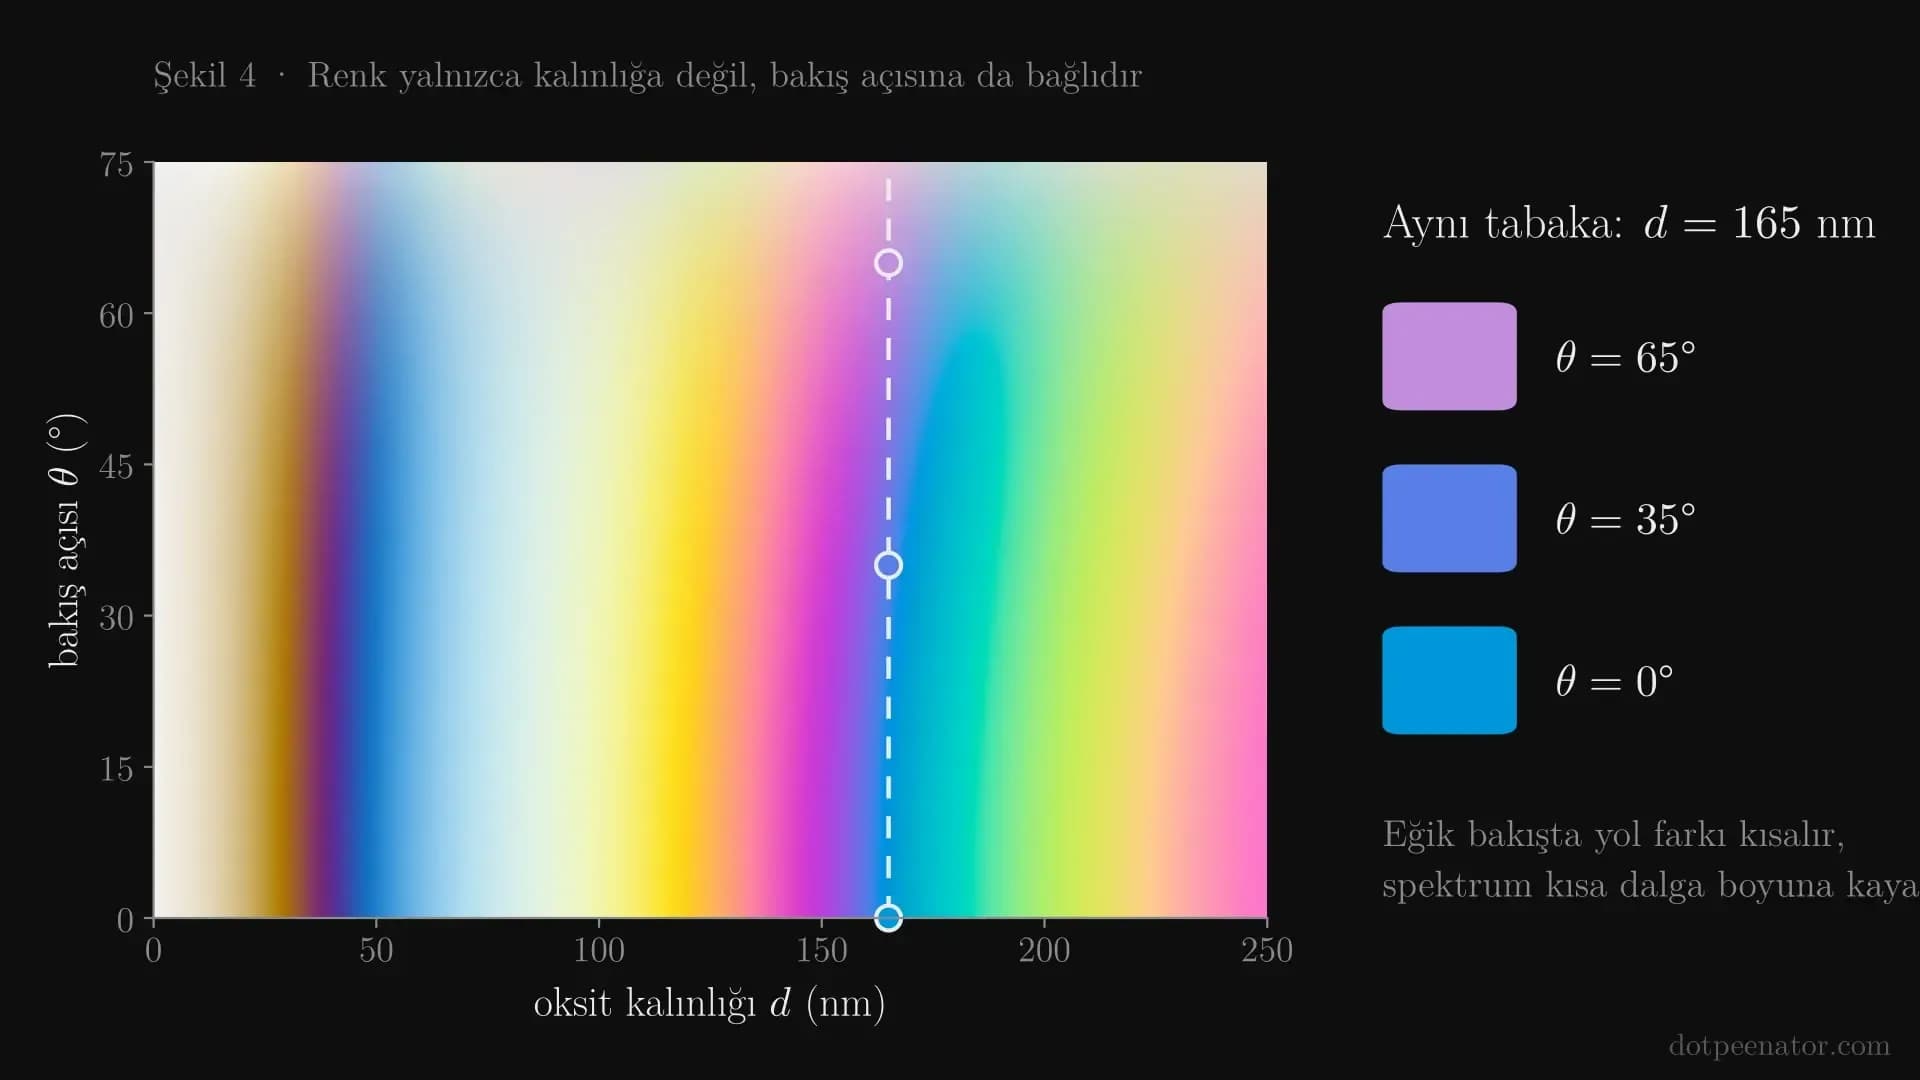
Bu, ince film girişiminin imzasıdır. Bir boyanın ya da pigmentin rengi bakış açısıyla bu kadar değişmez. Girişimde ise formüldeki cos θt terimi devreye girer: eğik bakışta yol farkı kısalır ve tabaka sanki daha inceymiş gibi davranır. Spektrum kısa dalga boylarına kayar.
Modelimizde 165 nm'lik bir tabaka dik bakışta mavi, 35°'de lavanta-mavi, 65°'de lila görünür. Gerçek yüzeyde etki daha da güçlüdür. Pürüzlü yüzey, çok katmanlı oksit ve ışık kaynağının konumu da rengi değiştirir.
Pratikte bunun iki sonucu var. Müşteriyle renk onayı yaparken bakış ve aydınlatma koşulunu birlikte tanımlayın. Ürün fotoğrafı çekerken de dağınık ışık kullanın; doğrudan güneş ya da tek spot ışık renkleri olduklarından farklı gösterir.
Renkli lazer markalama için neden MOPA fiber lazer?
MOPA, "Master Oscillator Power Amplifier" (ana osilatör, güç yükselticisi) demektir. Elektronik olarak sürülen bir tohum lazer darbenin şeklini belirler, fiber yükseltici ise onu güçlendirir. Böylece darbe süresi (τ) ve tekrar frekansı (f) birbirinden bağımsız ayarlanabilir. Örneğin JPT M7 serisi 1–500 ns darbe süresi ve 1–4000 kHz frekans aralığı sunar (HiPA Photonics Japan / JPT).
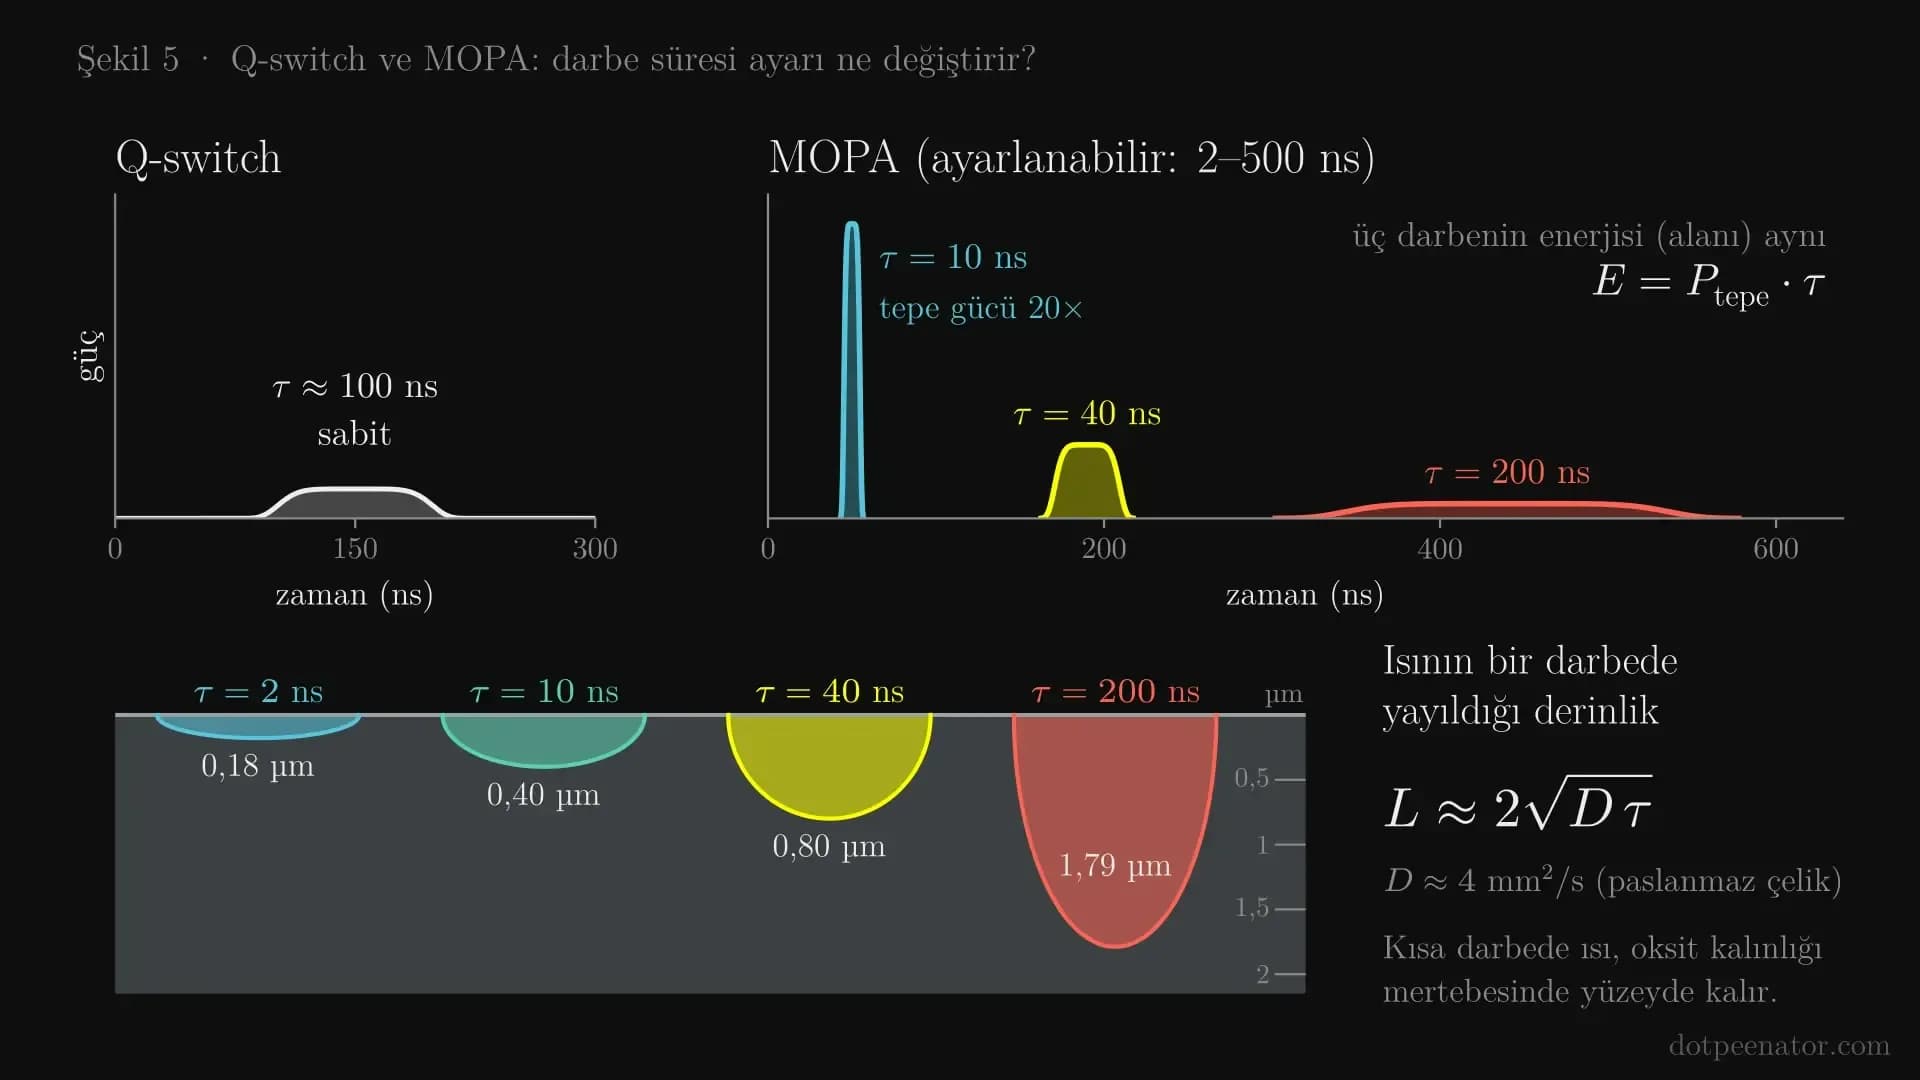
Klasik Q-switch fiber lazerde darbe süresi sabittir ve tipik olarak 100 ns mertebesindedir. Q-switch lazerle de defokus ve düşük hızla bazı tavlama renkleri elde edilebilir. Ama geniş ve tekrarlanabilir bir renk paleti için darbe süresini ayarlayabilmek gerekir.
Darbe süresi neden bu kadar önemli? İki basit ilişki var. Ortalama güç sabitken darbe enerjisi frekansa, tepe gücü ise darbe süresine bağlıdır:
E = \frac{P_{\text{ort}}}{f} \qquad P_{\text{tepe}} = \frac{E}{\tau}
Aynı enerjiyi 10 ns'ye sığdırırsanız tepe gücü, 200 ns'ye yaydığınız duruma göre 20 kat artar. Daha da önemlisi, ısının metale ne kadar derin işlediği değişir. Bir darbede ısının yayıldığı derinlik kabaca L ≈ 2√(D·τ) ile verilir; paslanmaz çelikte D yaklaşık 4 mm²/s'dir.
Darbe süresi | Isının yayıldığı derinlik |
|---|---|
2 ns | ≈ 0,18 µm |
10 ns | ≈ 0,40 µm |
40 ns | ≈ 0,80 µm |
200 ns | ≈ 1,8 µm |
İnce film modelinde renk veren oksit 0,02–0,3 µm kalınlığındadır. Kısa darbede ısı tam bu ölçekte, yüzeyde kalır. Oksit kontrollü büyür, alttaki metal daha az erir. Uzun darbede ısı derine iner; erime, pürüz ve çevrede renk bozulması artar. MOPA'nın avantajı bu iki düğmeyi ayrı ayrı çevirebilmenizdir.
mopa-fiber-lazer-q-switch-darbe-suresi.webp
Renkli lazer markalama parametreleri
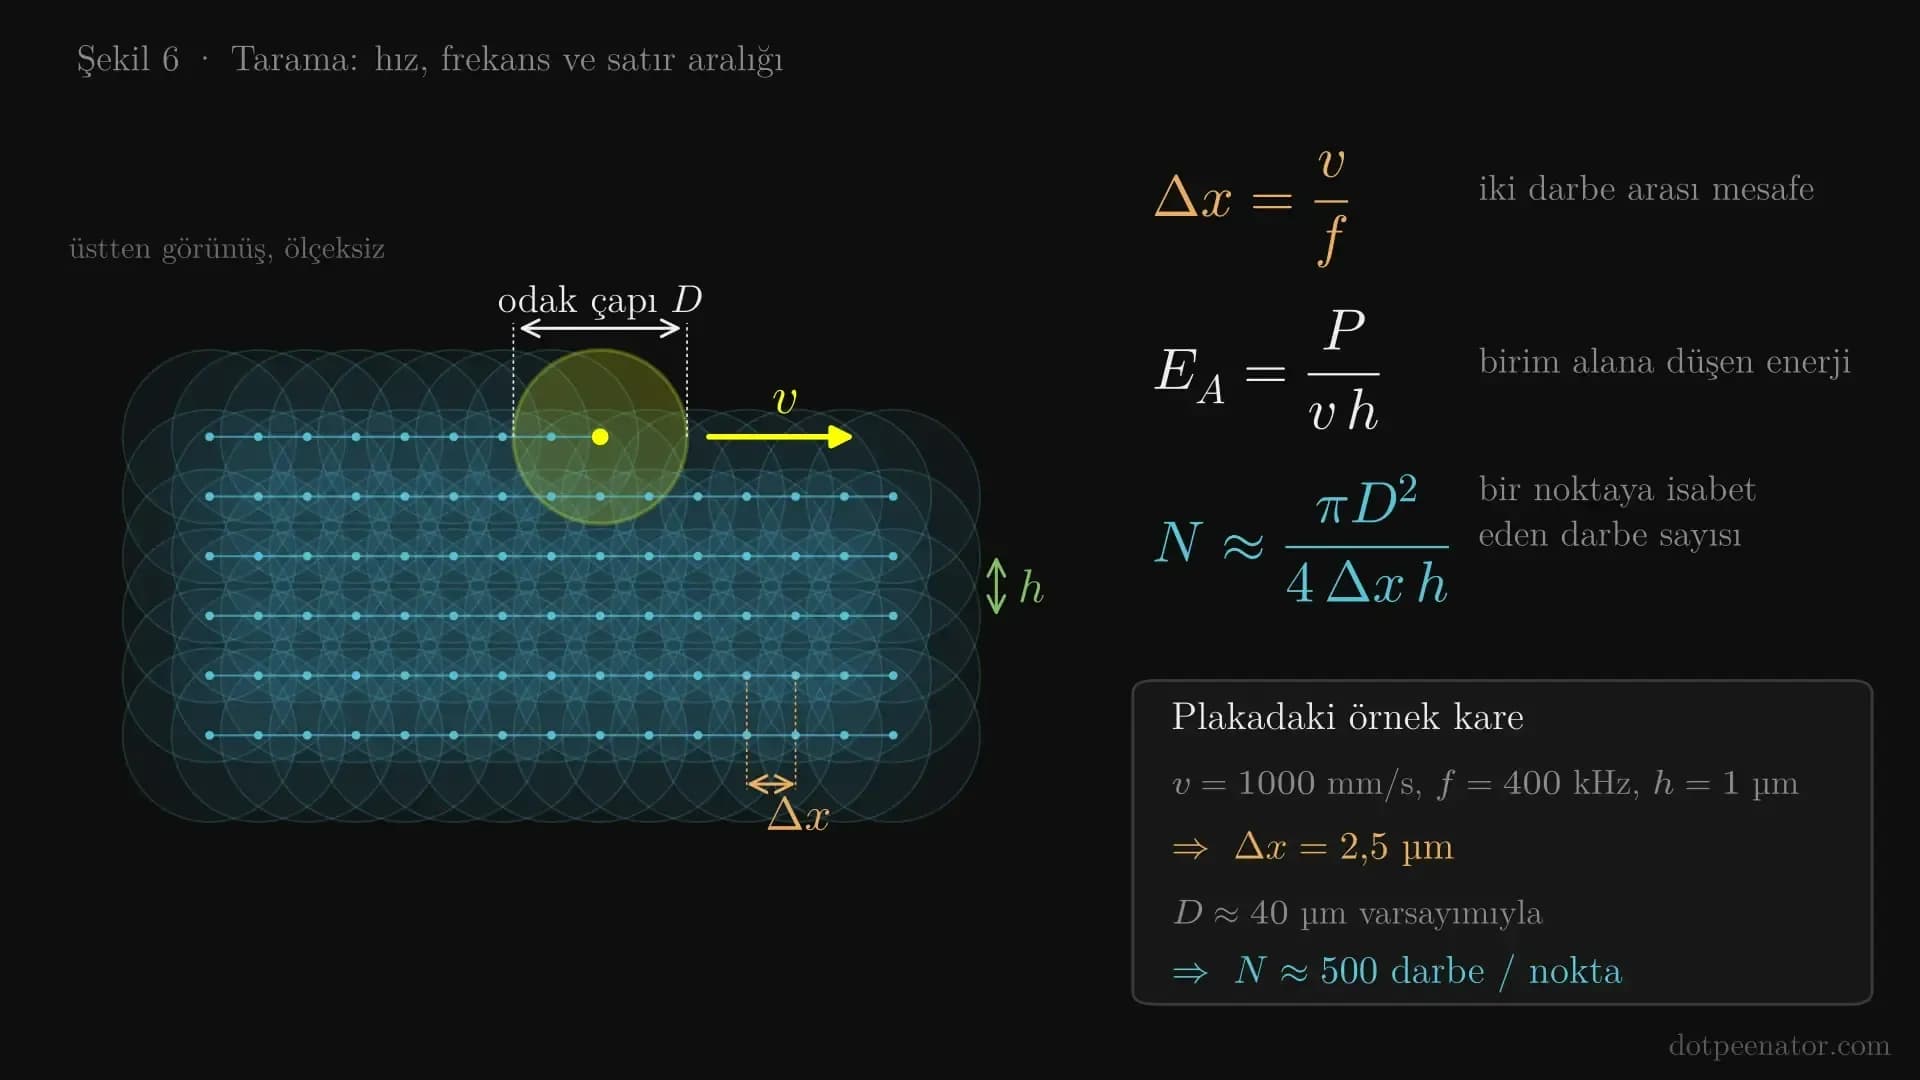
Renk tek bir darbeyle oluşmaz; yüzlerce üst üste binen ısıl döngüyle yavaş yavaş büyür. Bu yüzden renkli lazer markalamada beş parametre birlikte çalışır:
- Güç (P): Toplam ısı girdisini belirler.
- Tarama hızı (v): Isının bir noktada ne kadar kalacağını belirler.
- Frekans (f): Darbe enerjisini ve darbeler arası mesafeyi belirler.
- Darbe süresi (τ): Tepe gücünü ve ısının derinliğini belirler.
- Satır aralığı (h): Tarama çizgileri arasındaki mesafedir.
Bunları bağlayan üç ilişki var:
\Delta x = \frac{v}{f} \qquad E_A = \frac{P}{v\,h} \qquad N \approx \frac{\pi D^2}{4\,\Delta x\,h}
Δx iki darbe arasındaki mesafe, E_A birim alana düşen enerji, N ise bir noktaya isabet eden darbe sayısıdır (D: odak çapı). Plakamızdaki mor karede hız 1000 mm/s, frekans 400 kHz ve satır aralığı 0,001 mm. Bu durumda darbeler 2,5 µm arayla düşer. Yaklaşık 40 µm'lik bir odak çapı varsayımıyla yüzeydeki her nokta yaklaşık 500 darbeden ısı alır. Oksit bu döngülerle kademeli büyür; difüzyonla sınırlı olduğu için kalınlık arttıkça büyüme yavaşlar.
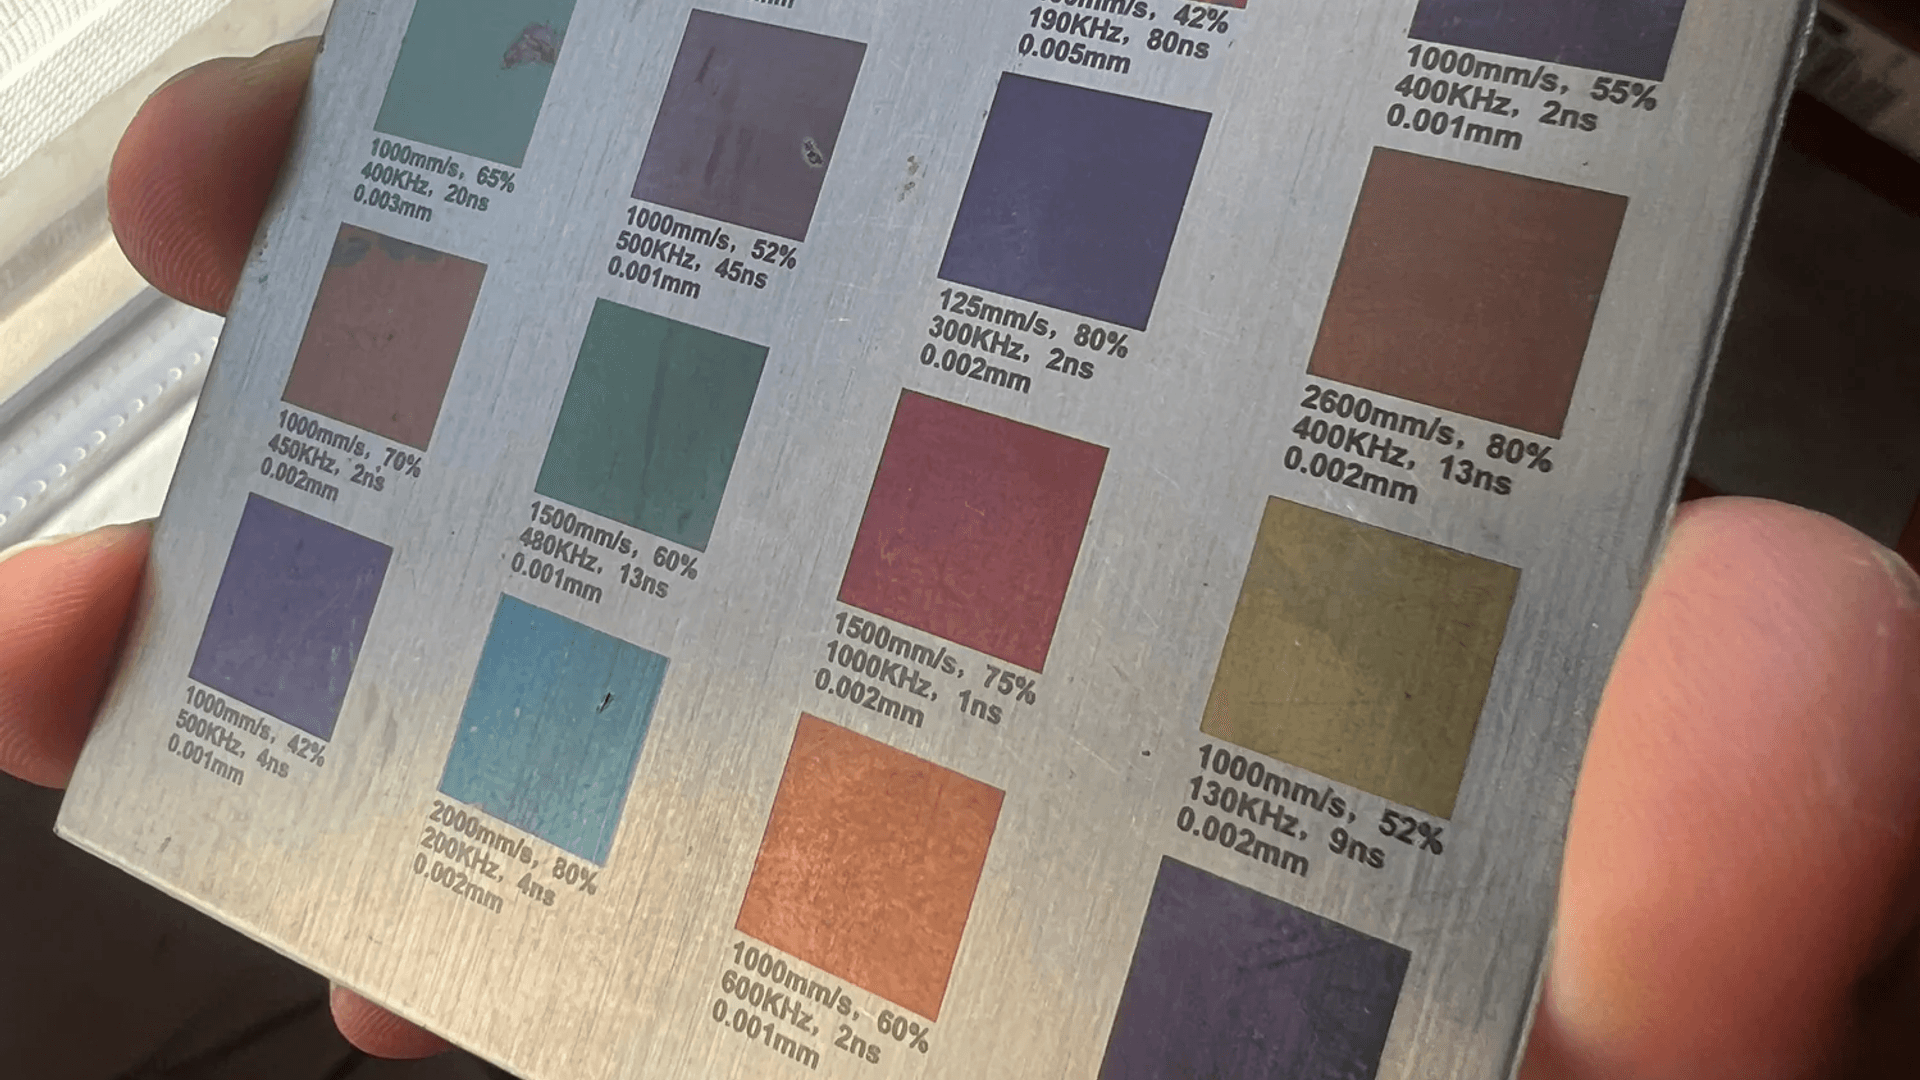
Test plakamızın 16 parametresi
Kareler plakada soldan sağa, yukarıdan aşağıya numaralandı. Renk adları B fotoğrafına göre verildi. Güç, lazer kaynağının nominal gücünün yüzdesidir. Son iki sütun karşılaştırma için hesaplanmış göreli değerlerdir: P/(v·h) alan başına enerjiyi, P/f darbe başına enerjiyi temsil eder.
# | Görünen renk (B) | Hız (mm/s) | Güç (%) | Frekans (kHz) | Darbe (ns) | Satır aralığı (mm) | P/(v·h) göreli | P/f göreli |
|---|---|---|---|---|---|---|---|---|
1 | açık pembe-lila | 600 | 40 | 300 | 45 | 0,002 | 33 | 13 |
2 | turkuaz | 1500 | 40 | 350 | 13 | 0,001 | 27 | 11 |
3 | fuşya | 400 | 42 | 190 | 80 | 0,005 | 21 | 22 |
4 | mor | 1000 | 55 | 400 | 2 | 0,001 | 55 | 14 |
5 | mint yeşili | 1000 | 65 | 400 | 20 | 0,003 | 22 | 16 |
6 | gri-mor | 1000 | 52 | 500 | 45 | 0,001 | 52 | 10 |
7 | çivit mavisi | 125 | 80 | 300 | 2 | 0,002 | 320 | 27 |
8 | bakır | 2600 | 80 | 400 | 13 | 0,002 | 15 | 20 |
9 | gül kurusu | 1000 | 70 | 450 | 2 | 0,002 | 35 | 16 |
10 | yeşil-turkuaz | 1500 | 60 | 480 | 13 | 0,001 | 40 | 12 |
11 | kırmızı | 1500 | 75 | 1000 | 1 | 0,002 | 25 | 7,5 |
12 | altın-zeytin | 1000 | 52 | 130 | 9 | 0,002 | 26 | 40 |
13 | lavanta | 1000 | 42 | 500 | 4 | 0,001 | 42 | 8,4 |
14 | açık mavi | 2000 | 80 | 200 | 4 | 0,002 | 20 | 40 |
15 | turuncu | 1000 | 60 | 600 | 2 | 0,001 | 60 | 10 |
16 | koyu mor | 165 | 75 | 300 | 2 | 0,01 | 45 | 25 |
Tablodan çıkan en önemli ders şu: Alan başına enerji tek başına rengi belirlemez. 2, 11 ve 12 numaralı karelerde P/(v·h) neredeyse aynıdır (25–27). Buna rağmen biri turkuaz, biri kırmızı, biri altın-zeytin çıktı. Farkı yaratan darbe enerjisi (7,5 ile 40 arası) ve darbe süresidir (1–13 ns). Q-switch lazerde elinizde olmayan düğme tam olarak budur.
Bu değerleri kendi makinenize doğrudan kopyalamayın. Farklı güçteki bir kaynak, farklı lens ya da farklı bir çelik aynı rengi vermez. Tablo, kendi test matrisinizi kurarken nereden başlayacağınızı gösterir.
Pratik ipuçları ve sınırlamalar
- Malzeme: En iyi sonuç paslanmaz çelikte (304, 316) ve titanyumda alınır. Titanyumda renk aralığı daha geniş ve daha kolay kontrol edilir. Karbon çelikte de tavlama renkleri çıkar, ama yüzey korozyona açık kalır.
- Yüzey hazırlığı: Yüzey yağsız ve temiz olmalı. Fırçalı ve ayna yüzey aynı parametreyle farklı ton verir; test plakanızı üretimdeki yüzeyle yapın.
- Odak ve düzlemsellik: Odaktaki küçük bir kayma enerji yoğunluğunu, dolayısıyla rengi değiştirir. 1 mm'den ince saclar ısıyla eğilebilir; parçayı sabitleyin.
- Isı birikimi: Büyük alanlarda iş ilerledikçe parça ısınır ve renk kayar. Alanları bölerek, aralara bekleme koyarak ya da tarama yönünü değiştirerek bunu azaltabilirsiniz.
- Tekrarlanabilirlik: Her makine, lens ve malzeme kombinasyonu için kendi parametre matrisinizi çıkarın. Bizim 16 karelik plakamız böyle bir matrisin örneğidir.
- Dayanıklılık: Oksit tabakası kalıcıdır, sürtünmeyle kolayca silinmez. Yine de aşındırıcı temizlik ve yüksek sıcaklık rengi değiştirebilir. Yüksek ısı girdisi paslanmazın korozyon direncini de düşürebilir. Dış ortam ya da gıda temaslı parçalarda bunu mutlaka test edin.
Renkli lazer markalama logolarda, dekoratif plakalarda, takı ve saat parçalarında, cerrahi aletlerin renk kodlamasında ve hediyelik ürünlerde yaygın. Seri numarası veya DataMatrix gibi okunabilirliğin öncelikli olduğu işlerde ise yüksek kontrastlı siyah markalama genellikle daha doğru seçimdir.
Sık sorulan sorular
Renkli lazer markalama için MOPA lazer şart mı?
Geniş ve tekrarlanabilir bir renk paleti için evet. Renk, darbe süresi ve darbe enerjisinin birlikte ayarlanmasıyla kontrol edilir. Q-switch lazerle birkaç tavlama rengi çıkabilir, ama mavi, turkuaz ve yeşil gibi tonları kararlı üretmek zordur.
Hangi metallerde renkli lazer markalama yapılır?
En yaygın olanları paslanmaz çelik ve titanyumdur. Krom içeren çelikler kararlı ve saydam oksit oluşturduğu için uygundur. Alüminyumda bu yöntemle renk alınmaz; eloksallı alüminyumda MOPA ile siyah ve beyaz markalama yapılır.
Renkler kalıcı mı?
Evet. Renk, metalin kendi yüzeyinde büyüyen oksitten gelir; boya gibi kalkmaz. Aşındırıcı temizlik, kimyasallar ve yüksek sıcaklık ise tabakayı incelterek ya da kalınlaştırarak rengi değiştirebilir.
Her makinede aynı parametreler aynı rengi verir mi?
Hayır. Güç yüzde olarak girilir ve kaynağın nominal gücüne göre değişir. Lens, odak çapı, malzeme ve yüzey de sonucu etkiler. Her kurulum için küçük bir test matrisi çıkarmak gerekir.
Kaç farklı renk elde edilebilir?
Paslanmaz çelikte onlarca ayırt edilebilir ton elde edilebilir. Bizim test plakamızda 16 farklı parametre seti 16 farklı ton verdi. Saf beyaz ve saf siyah ince film girişimiyle elde edilmez.
Renk neden bakış açısına göre değişiyor?
Eğik bakışta ışığın oksit içinde kat ettiği yol farkı kısalır. Tabaka daha inceymiş gibi davranır ve renk spektrumda kısa dalga boylarına kayar. Bu, rengin pigmentten değil girişimden geldiğinin en açık göstergesidir.
Sonuç
Renkli lazer markalama bir boyama işlemi değil, nanometre ölçeğinde bir oksit büyütme işlemidir. Rengi oksit kalınlığı belirler, kalınlığı da lazerin yüzeye bıraktığı ısı dozu ve bu dozun nasıl dağıtıldığı belirler. MOPA fiber lazer, darbe süresini ve frekansı ayrı ayrı ayarlatarak bu dozu ince ayarlamanızı sağlar.
SERMATEK olarak fiber lazer markalama makinelerimizi kendi atölyemizde test ediyor, parametre setlerini müşterilerimizle birlikte çıkarıyoruz. Parçanız için renkli lazer markalamanın uygun olup olmadığını konuşmak isterseniz bize ulaşın: (0232) 472 23 43 · info@markalama.com
Kaynaklar
- Lu Y. ve ark., "Nanosecond laser coloration on stainless steel surface", Scientific Reports 7, 7092 (2017)
- HiPA Photonics Japan (JPT), M7 MOPA fiber lazer ürün sayfası
- Şemalar: hava / Cr–Fe oksit / paslanmaz çelik tek katman ince film modeli (Fresnel–Airy yansıması, CIE 1931 renk eşleme fonksiyonları, D65 aydınlatma). Renkler gösterim amaçlıdır; gerçek kalınlık-renk eşleşmesi malzemeye ve oksit bileşimine göre kayar.