Gravação a Laser Colorida: Como as Cores São Formadas em Metais com Laser de Fibra MOPA?
Na gravação a laser colorida, a cor não vem de tintas, mas sim da luz. Explicamos como as cores são formadas em metais com laser de fibra MOPA por meio de diagramas e testes práticos.
Por Erden Arıkan
O que é gravação a laser colorida?
A gravação a laser colorida é um método para obter cores na superfície de metais sem adicionar tinta, pigmentos ou revestimentos. Um laser de fibra do tipo MOPA aquece a superfície de maneira controlada. O oxigênio presente no ar reage com o metal e faz crescer uma camada transparente de óxido na superfície, com espessura que varia de algumas dezenas a centenas de nanômetros.
O aspecto mais interessante é este: o azul, roxo ou turquesa que vemos não são a cor própria do óxido. A cor surge da forma como a luz reflete nessa fina camada. O mesmo fenômeno ocorre em bolhas de sabão, manchas de óleo sobre a água e nas cores de revenimento próximas a cordões de solda.
Neste artigo, explicamos a física da gravação a laser colorida passo a passo. Nenhum dos esquemas foi pintado à mão; calculamos cada um com base na óptica real de filmes finos. Além disso, compartilhamos os parâmetros e resultados de uma placa de teste de 16 quadrantes preparada em nossa oficina.
A cor não vem da tinta, mas da luz: interferência de filme fino
A base da gravação a laser colorida é a interferência de filme fino. Quando a luz branca atinge a camada de óxido, ela se divide em duas. Uma parte reflete imediatamente na superfície superior do óxido (raio 1). O restante penetra na camada, reflete no metal subjacente e emerge novamente (raio 2).
O segundo raio percorre uma distância adicional dentro do óxido. Essa diferença de caminho óptico depende da espessura da camada (d), do índice de refração (n) e do ângulo da luz dentro da camada (θt):
\Delta \approx 2\,n\,d\,\cos heta_t
Se a diferença de caminho coincidir com um múltiplo inteiro do comprimento de onda, as duas ondas se encontram em fase e essa cor é intensificada. Se houver uma defasagem de meio comprimento de onda, as ondas se cancelam e a cor desaparece. Como a luz branca contém todos os comprimentos de onda, em uma determinada espessura algumas cores são amplificadas e outras atenuadas. A mistura que chega aos nossos olhos é percebida como uma cor única.
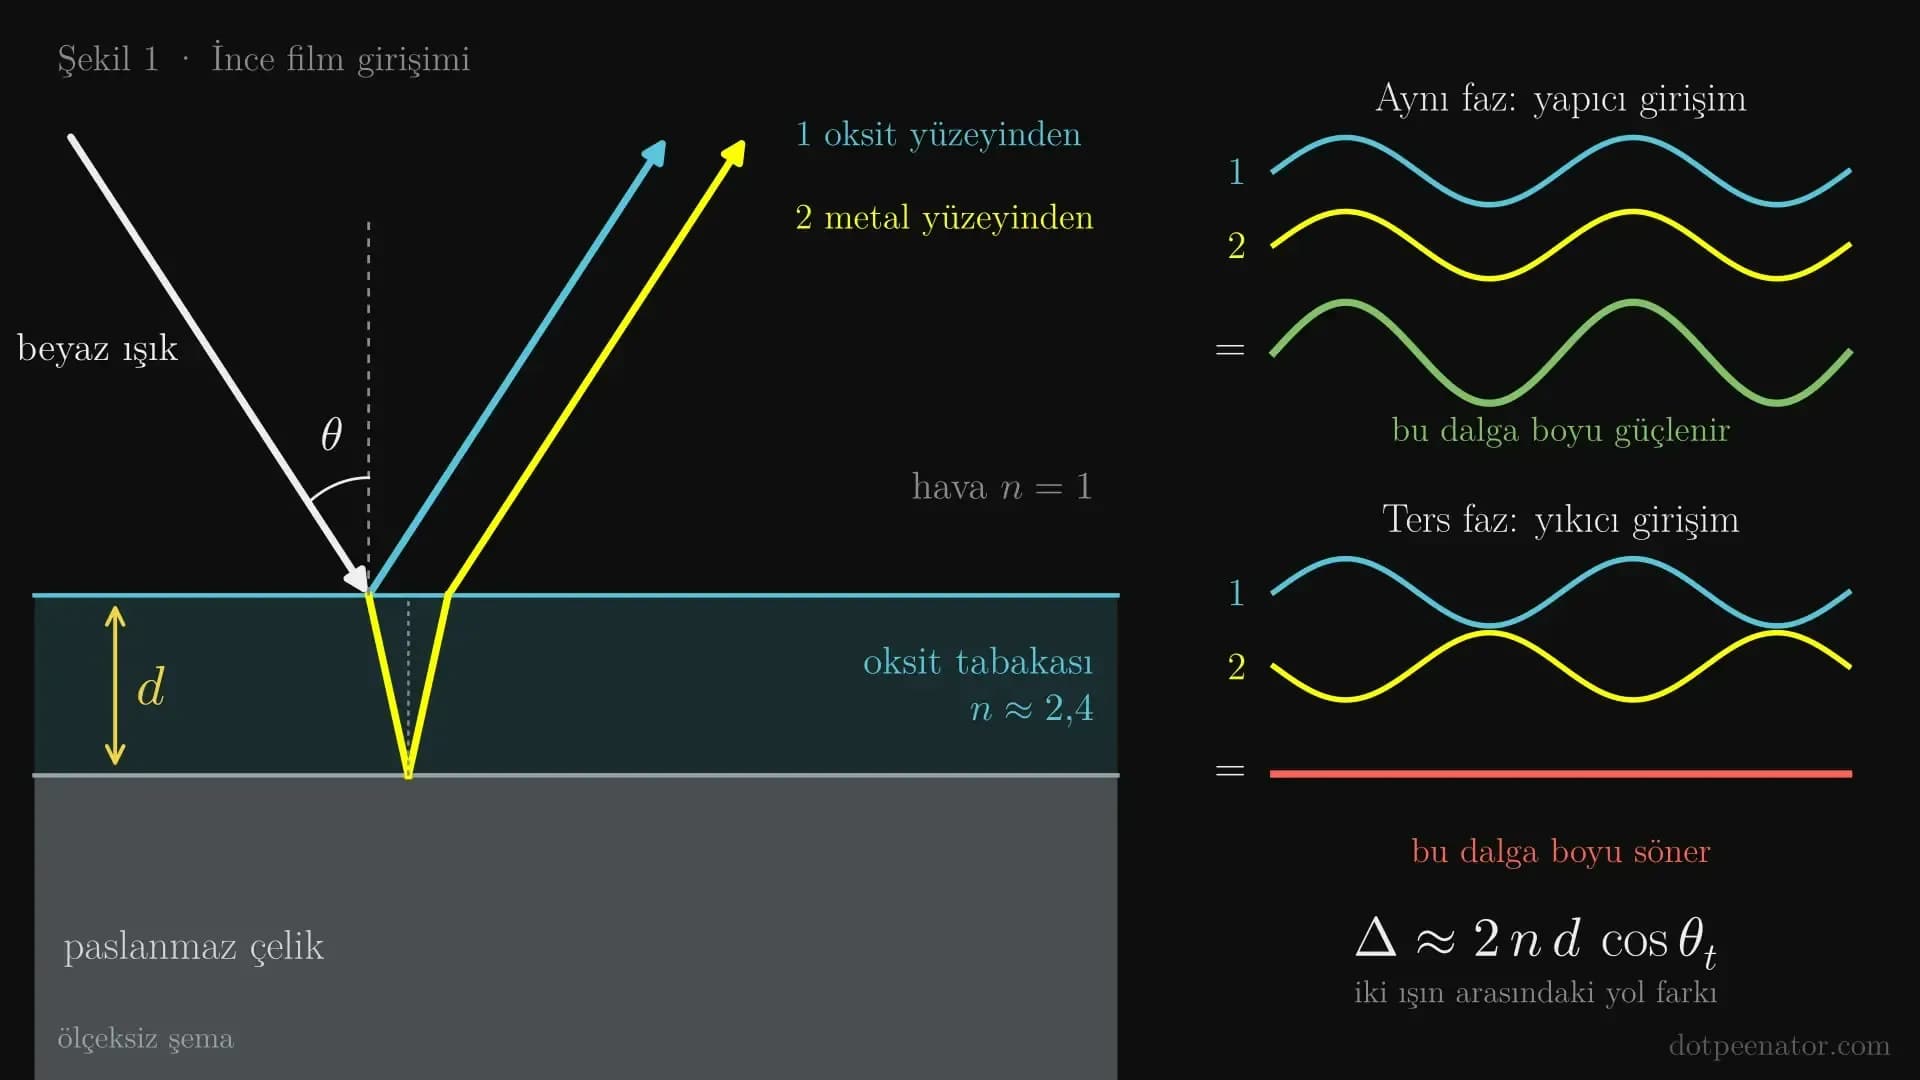
Na fórmula simplificada, omitimos a mudança de fase introduzida pela reflexão na superfície metálica. O cálculo por trás dos esquemas inclui essa mudança de fase, as constantes ópticas do aço e a absorção de luz pelo óxido.
A espessura do óxido determina a cor
Na gravação a laser colorida, cada cor corresponde a uma espessura específica de óxido. À medida que a espessura aumenta, as cores aparecem sempre na mesma sequência. Em nosso modelo simplificado, sob visão perpendicular, cerca de 20 nm resulta em amarelo-palha, 30 nm em bronze, 40 nm em roxo, 50 nm em azul e 70 nm em azul-claro.
Após cerca de 100 nm, a sequência recomeça: amarelo, laranja, magenta, azul, turquesa e verde. Essas são chamadas de cores de 2ª ordem. O verde e o turquesa aparecem apenas nessa faixa. Por isso, o verde exige uma camada de óxido mais espessa — portanto, maior aporte térmico — e seu controle é mais desafiador.
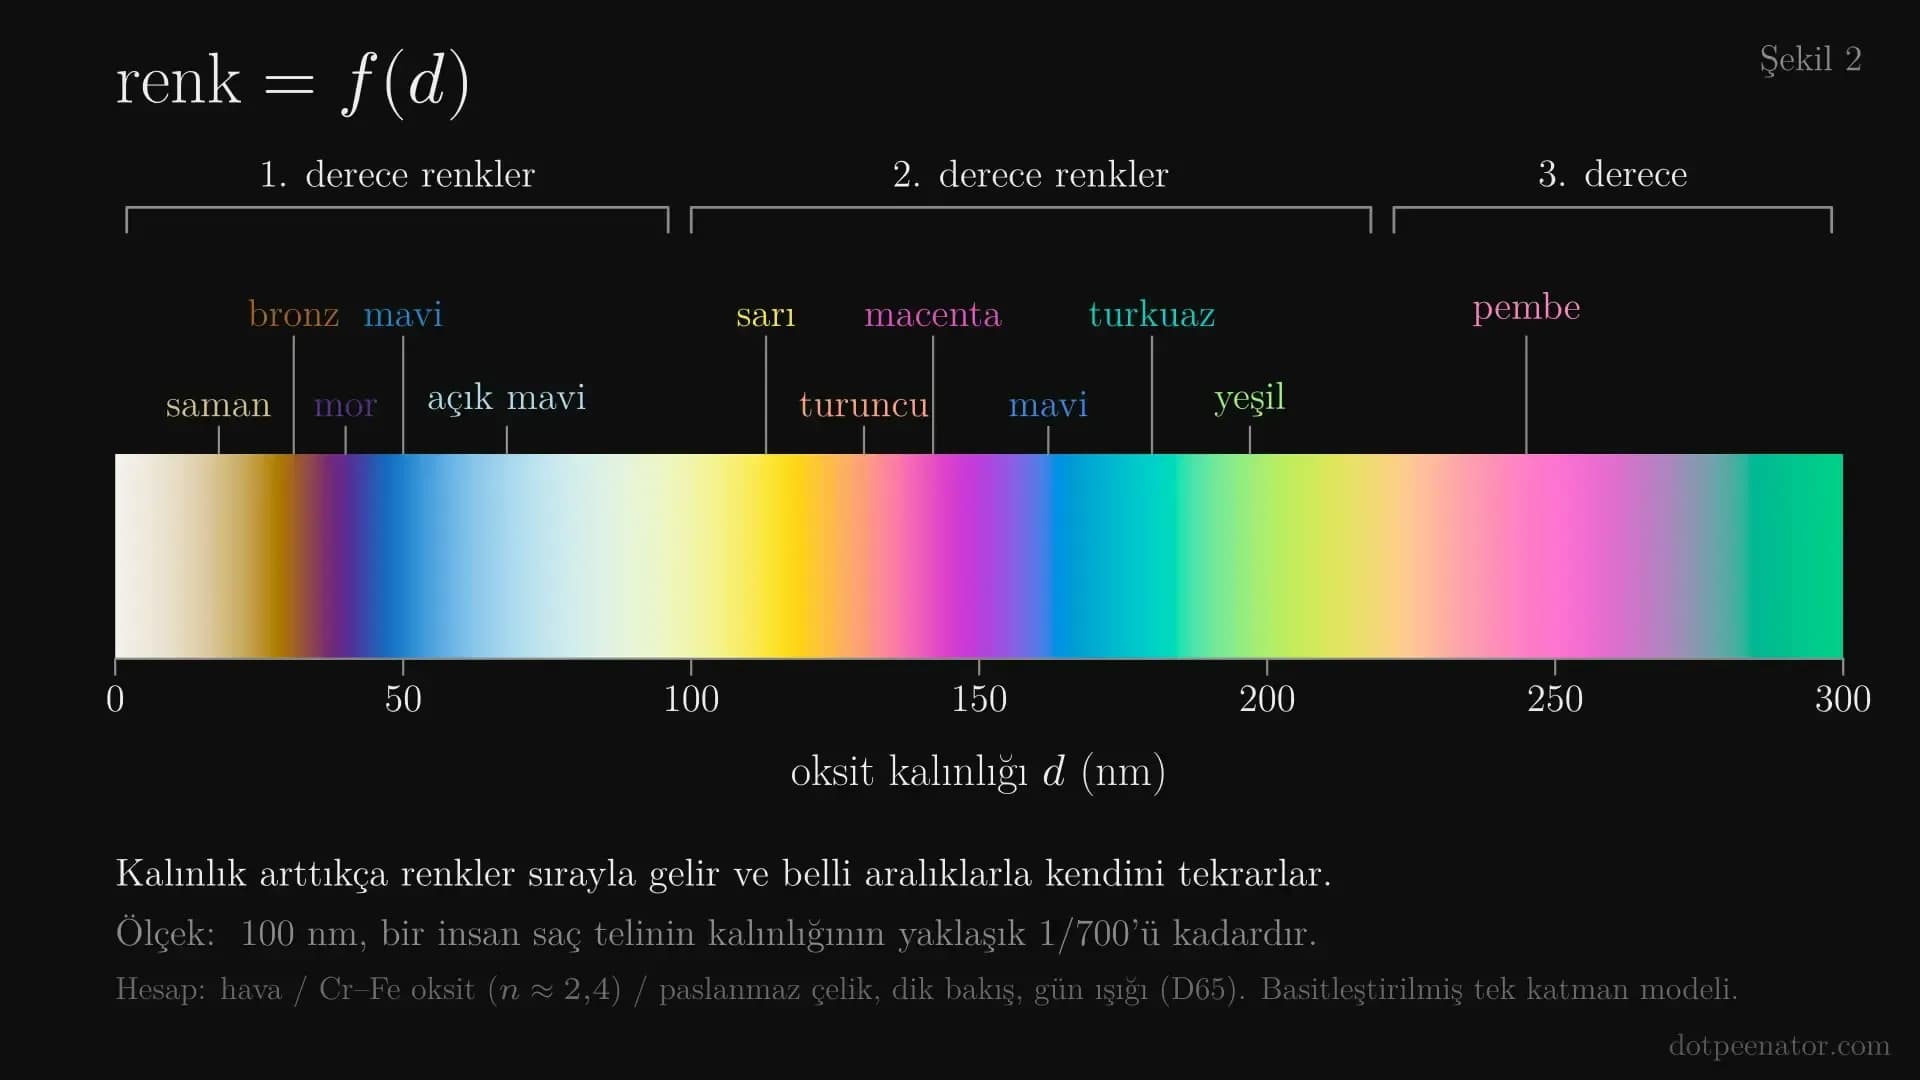
Para entender por que uma cor se forma, é preciso analisar o espectro de reflexão. Uma camada de 30 nm atenua a luz azul; o vermelho e o amarelo restantes produzem um tom bronze. A 50 nm, o vermelho é atenuado e a superfície parece azul. Já a 180 nm, há dois pontos distintos de atenuação; a região azul-esverdeada é reforçada, gerando o turquesa.
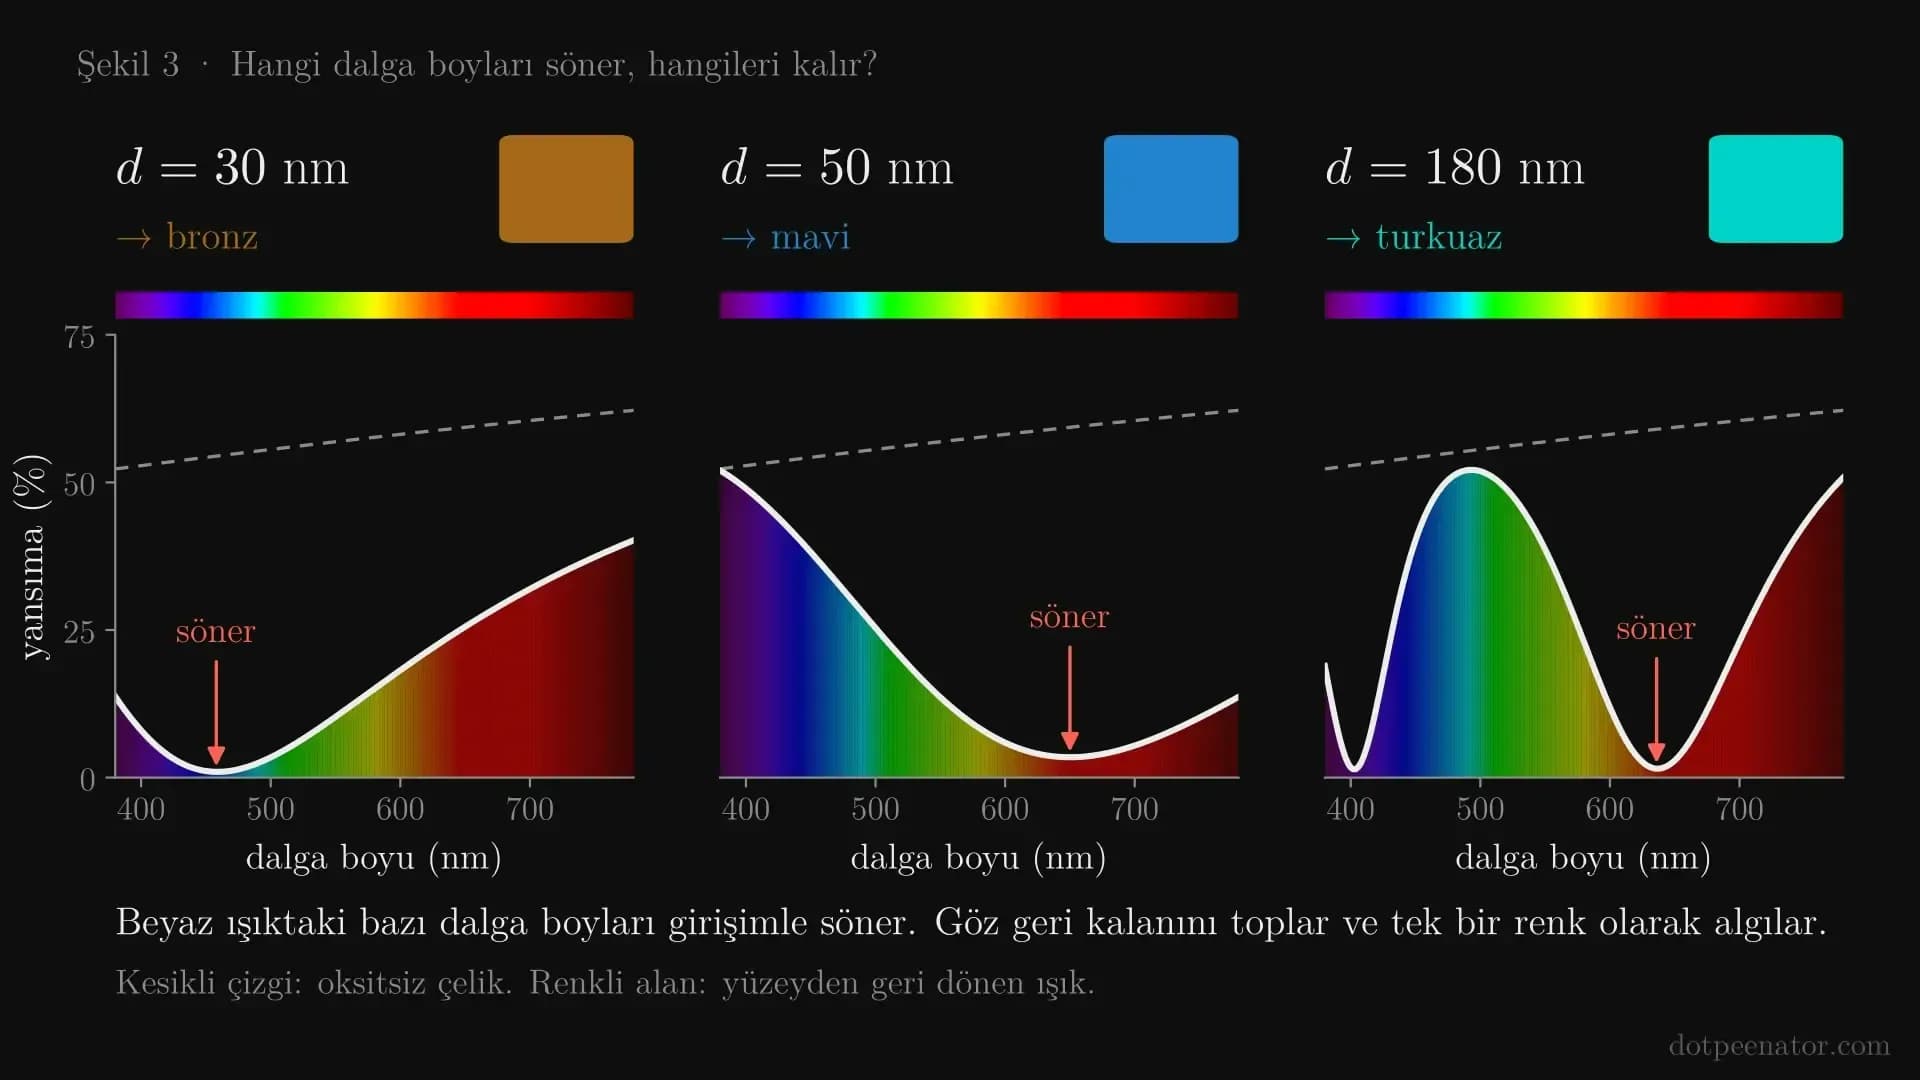
Nota científica: é o único mecanismo? A explicação geral na literatura é a interferência de filme fino, mas não é a única. Em um estudo sobre aço inoxidável 304 com laser de fibra de nanossegundos, camadas coloridas foram medidas com espessuras de 300–800 nm. Os autores relataram que, nessas camadas espessas e rugosas, a cor provém principalmente da coloração inerente aos óxidos de Cr, Fe, Mn e Ni (Lu et al., Scientific Reports, 2017). Na prática, ambos os efeitos atuam em conjunto: quando o aporte térmico é baixo e a camada é fina e homogênea, a interferência predomina. Na próxima seção, você verá uma prova clara disso em nossa própria placa.
Mesma placa, duas cores diferentes: o efeito do ângulo de visão
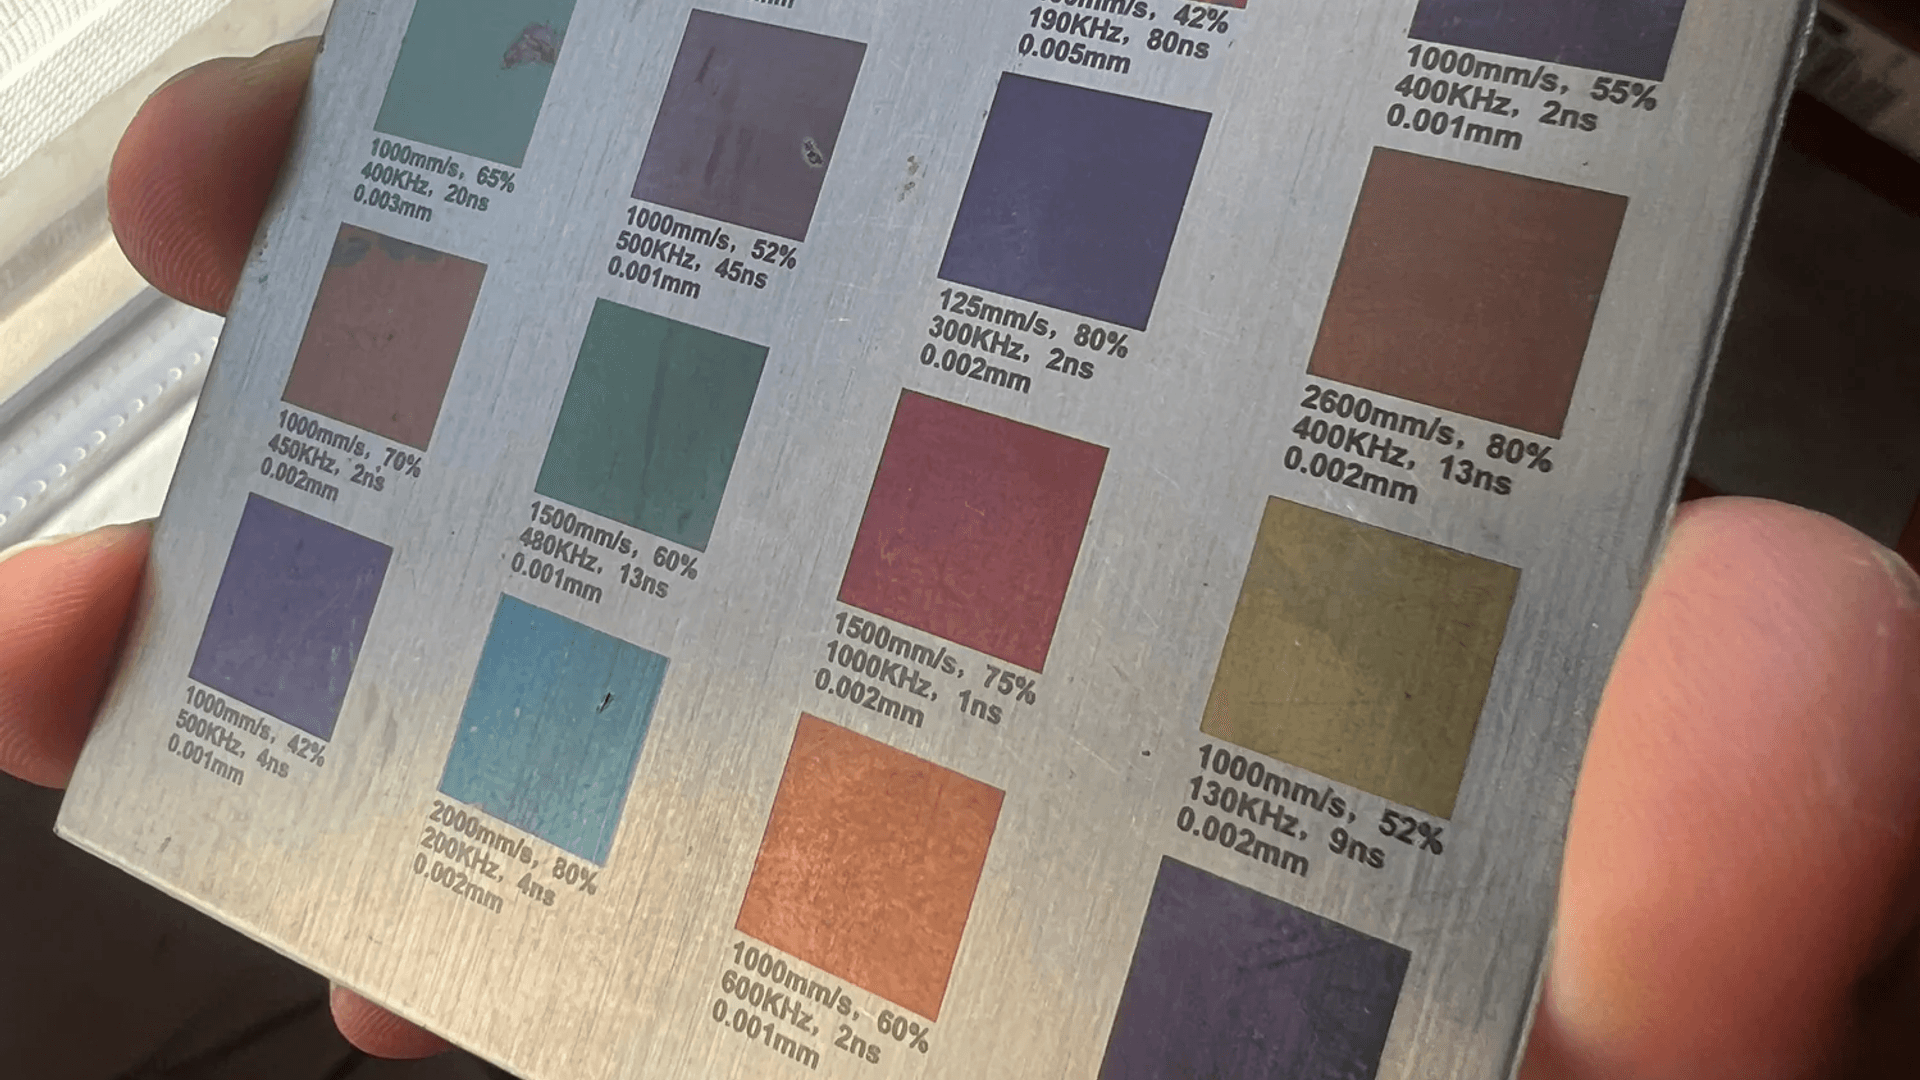
As duas fotos abaixo são da mesma placa de teste. Os parâmetros, os quadrantes e o material são idênticos; a única alteração é o ângulo de visão e a direção de incidência da luz. Na foto A, os quadrantes parecem escuros, com predominância de roxo e azul-marinho. Na foto B, os mesmos quadrantes mudam para rosa, turquesa, verde e laranja.
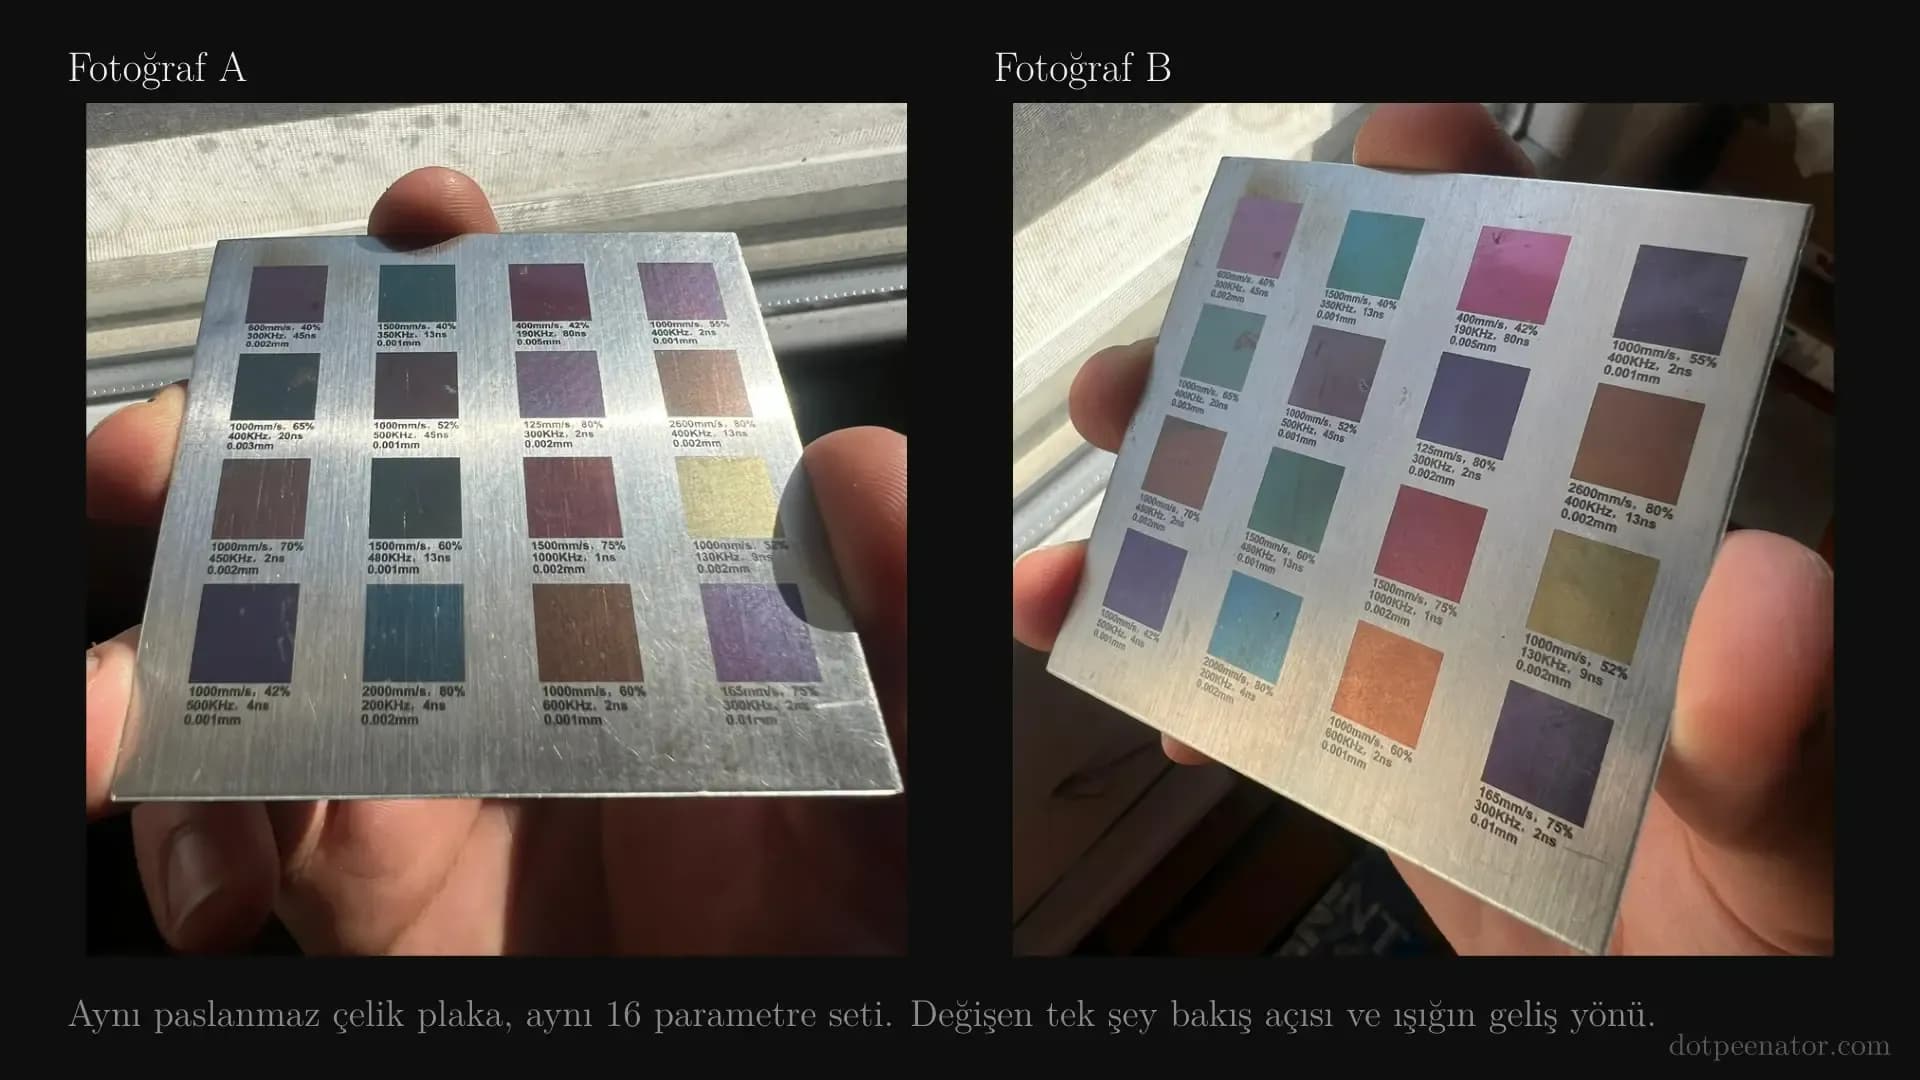
Essa é a assinatura inconfundível da interferência de filme fino. A cor de uma tinta ou pigmento não muda dessa forma com o ângulo de visão. Na interferência, o termo cos θt da fórmula entra em ação: em um ângulo oblíquo, a diferença de caminho diminui e a camada se comporta como se fosse mais fina. O espectro se desloca para comprimentos de onda mais curtos.
Em nosso modelo, uma camada de 165 nm parece azul sob visão perpendicular, azul-lavanda a 35° e lilás a 65°. Na superfície real, o efeito é ainda mais evidente. A rugosidade da superfície, o óxido em múltiplas camadas e a posição da fonte de iluminação também alteram a cor percebida.
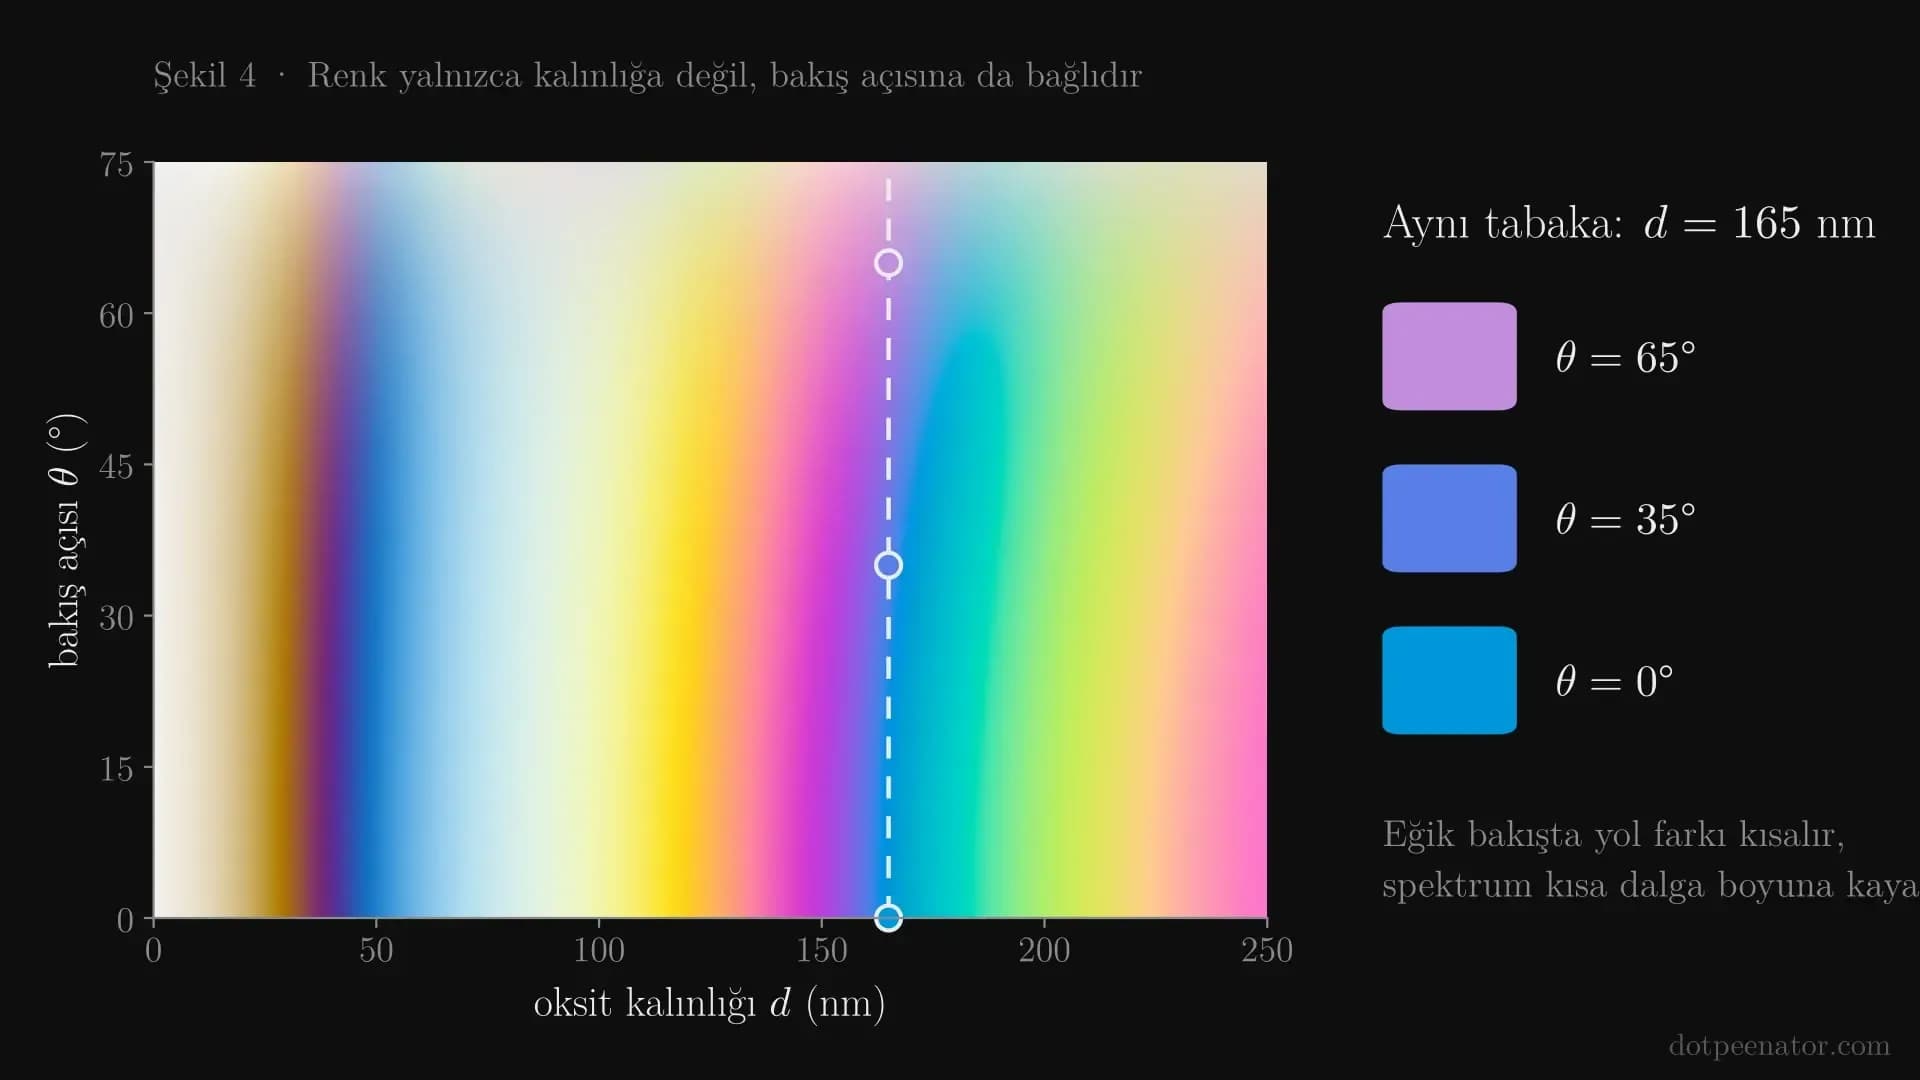
Na prática, isso traz duas implicações. Ao aprovar amostras de cores com clientes, defina sempre as condições de visualização e iluminação em conjunto. E, ao fotografar peças, utilize luz difusa; luz solar direta ou focos pontuais distorcem a aparência real das cores.
Por que usar laser de fibra MOPA para gravação colorida?
MOPA significa "Master Oscillator Power Amplifier" (oscilador mestre e amplificador de potência). Um laser semente controlado eletronicamente define o formato do pulso, enquanto o amplificador de fibra eleva sua potência. Dessa forma, a duração do pulso (τ) e a frequência de repetição (f) podem ser ajustadas de maneira independente. Por exemplo, a série JPT M7 oferece durações de pulso de 1–500 ns e faixas de frequência de 1–4000 kHz (HiPA Photonics Japan / JPT).
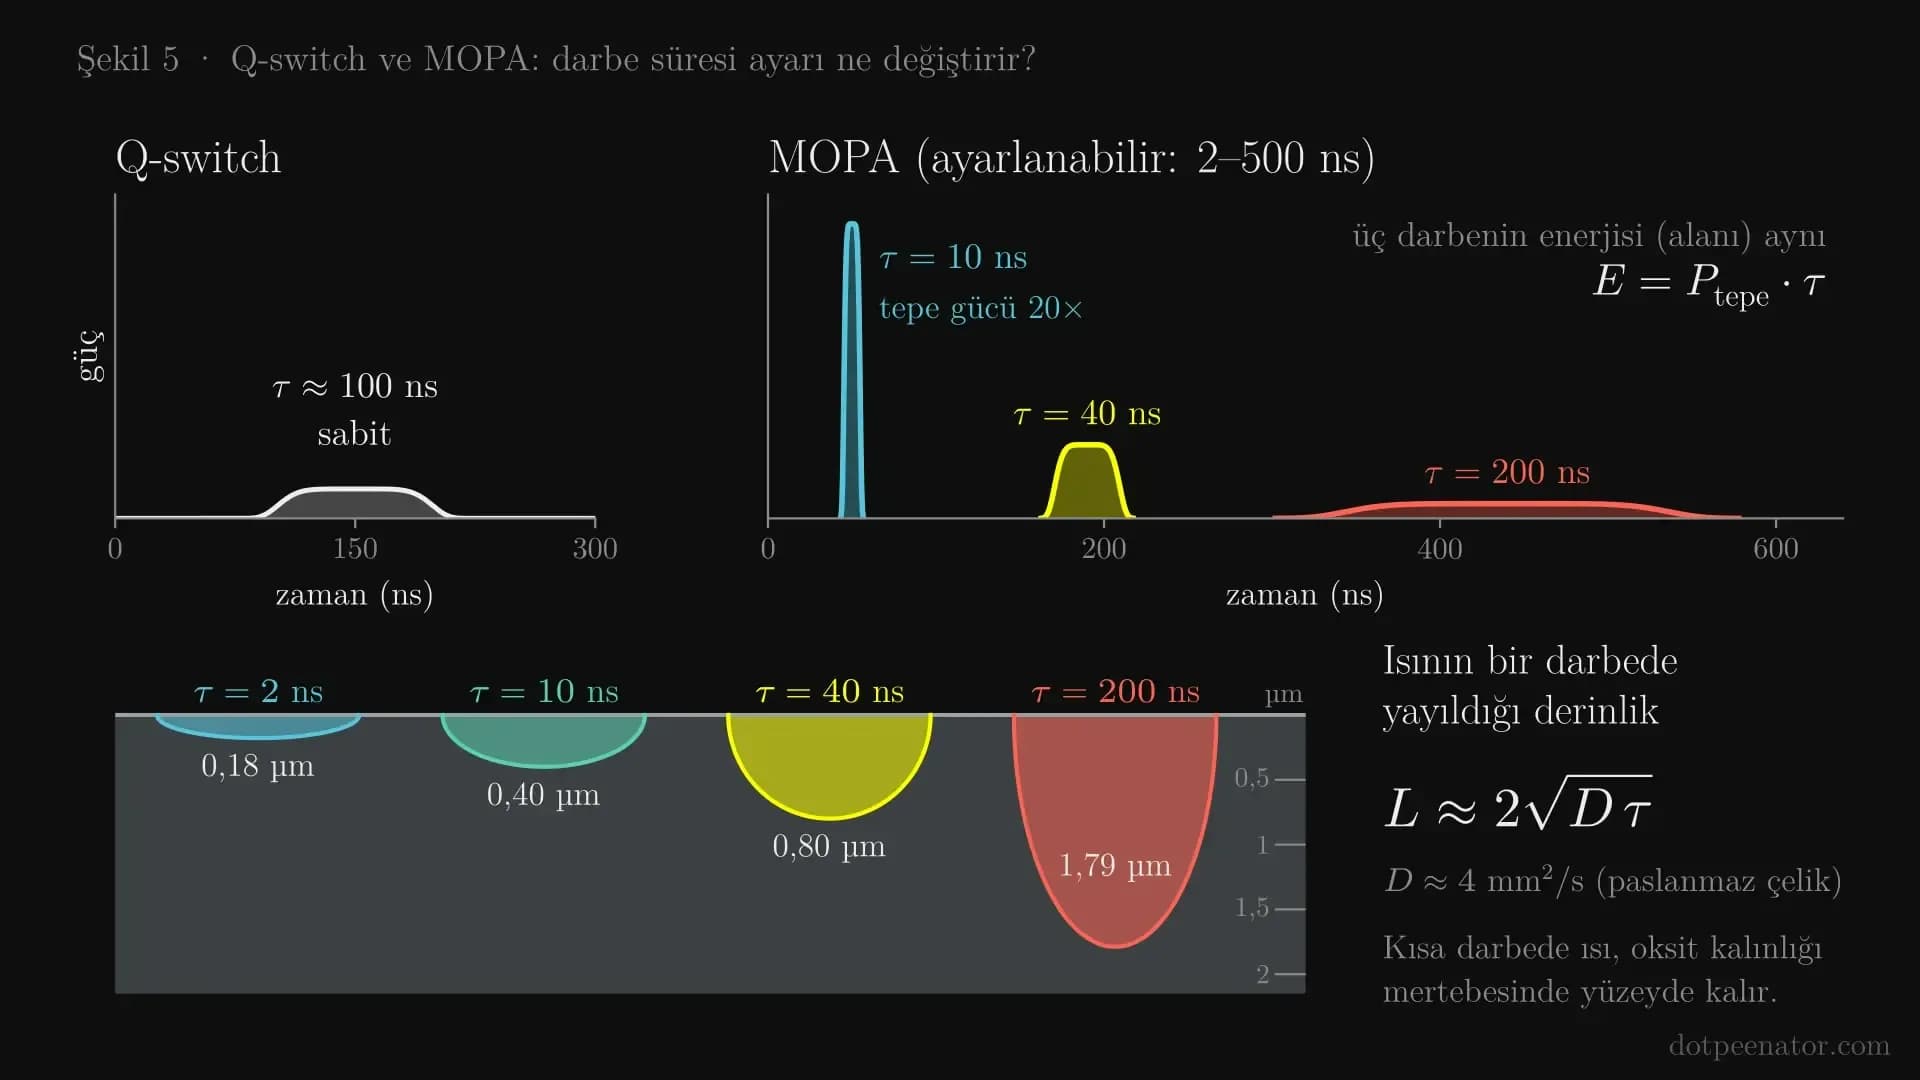
Em lasers de fibra Q-switch convencionais, a duração do pulso é fixa, tipicamente na ordem de 100 ns. É possível obter algumas cores de revenimento com lasers Q-switch usando desfocagem e velocidades lentas, mas uma paleta de cores ampla e repetível requer controle direto sobre a duração do pulso.
Por que a duração do pulso é tão crucial? Existem duas relações fundamentais. Mantendo a potência média constante, a energia do pulso depende da frequência, enquanto a potência de pico depende da duração do pulso:
E = \frac{P_{ ext{med}}}{f} \qquad P_{ ext{pico}} = \frac{E}{ au}
Se você concentrar a mesma energia em 10 ns, a potência de pico aumentará 20 vezes em comparação com a dispersão em 200 ns. Mais importante ainda, isso altera a profundidade de penetração térmica no metal. A profundidade de difusão de calor em um único pulso é dada aproximadamente por L ≈ 2√(D·τ); para o aço inoxidável, D é cerca de 4 mm²/s.
Duração do pulso | Profundidade de difusão térmica |
|---|---|
2 ns | ≈ 0,18 µm |
10 ns | ≈ 0,40 µm |
40 ns | ≈ 0,80 µm |
200 ns | ≈ 1,8 µm |
No modelo de filme fino, o óxido responsável pela cor tem espessura entre 0,02 e 0,3 µm. Com pulsos curtos, o calor permanece exatamente nessa escala superficial. O óxido cresce de forma controlada e o metal subjacente funde menos. Em pulsos longos, o calor penetra profundamente; a fusão, a rugosidade e a descoloração perimetral aumentam. A grande vantagem do MOPA é permitir regular esses dois parâmetros de forma independente.
mopa-fiber-lazer-q-switch-darbe-suresi.webp
Parâmetros da gravação a laser colorida
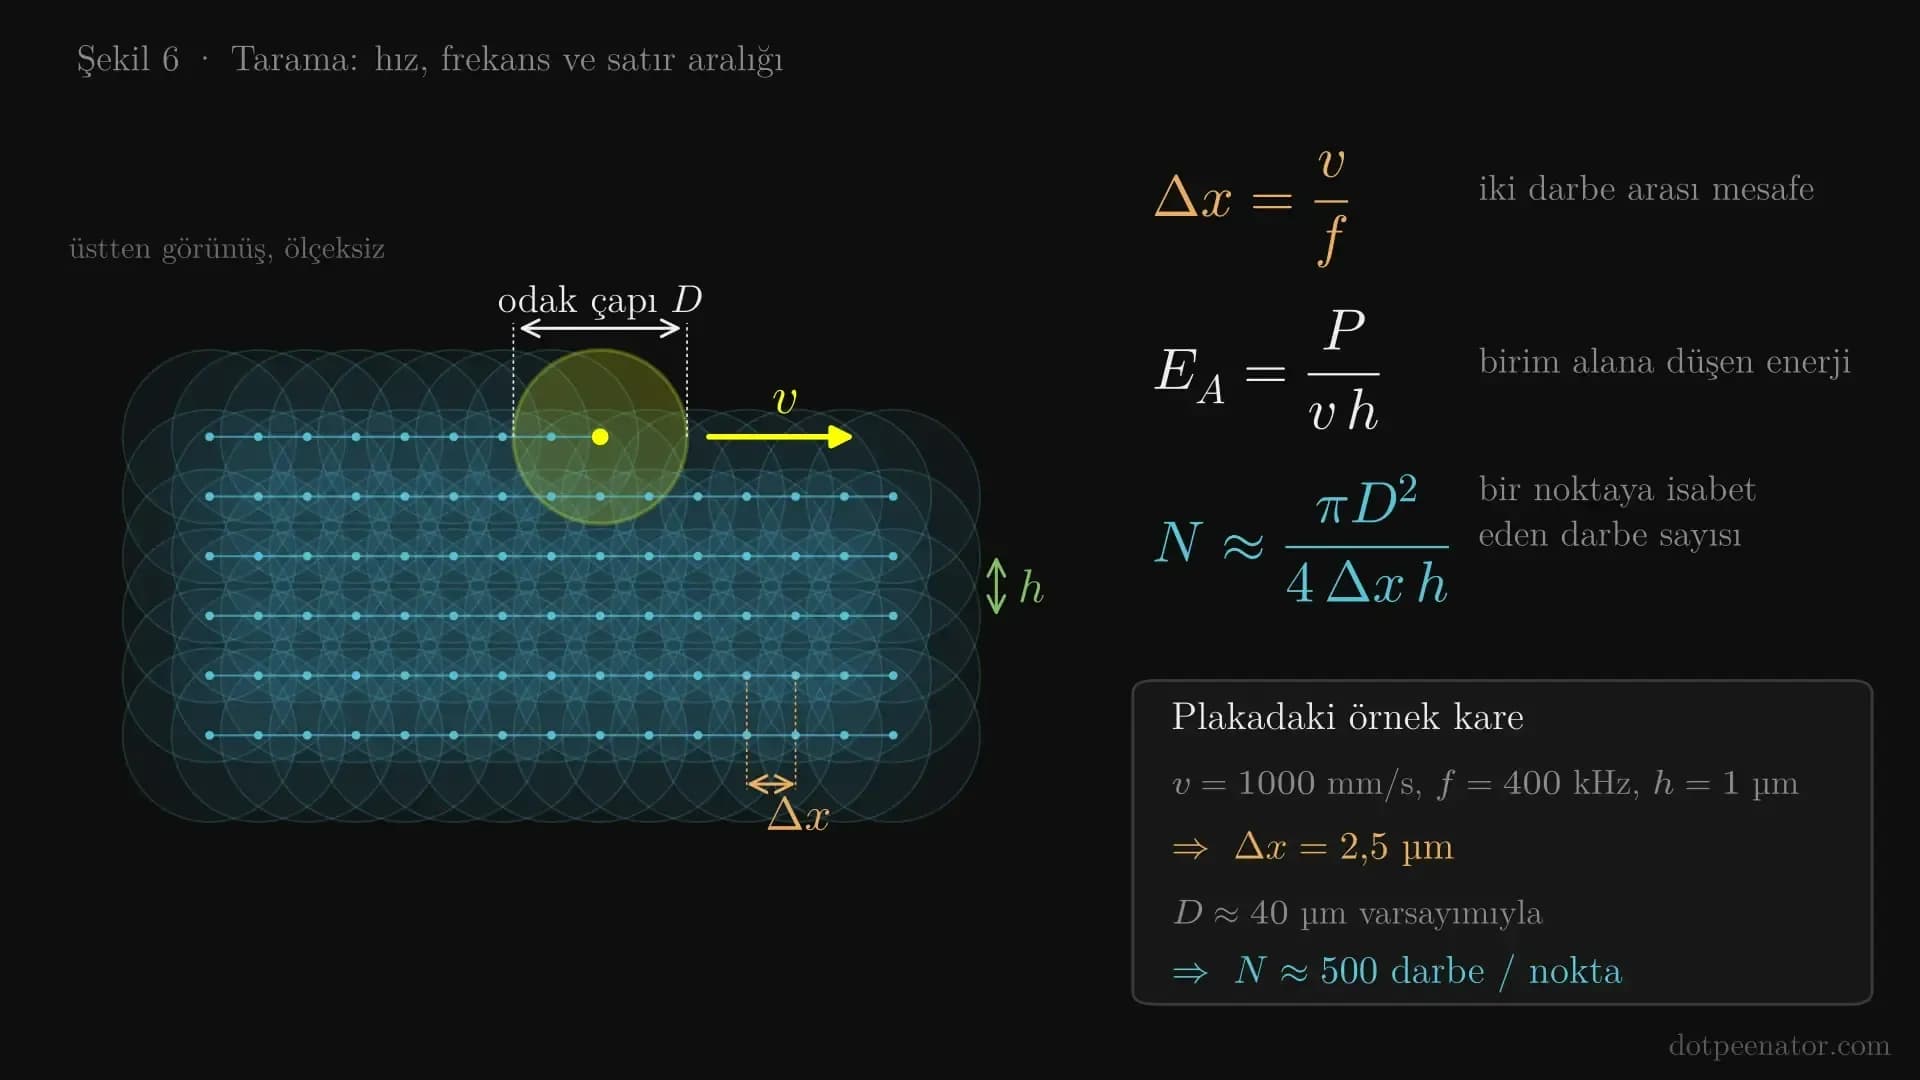
A cor não é formada por um único pulso; ela se desenvolve gradualmente através de centenas de ciclos térmicos sobrepostos. Por isso, na gravação a laser colorida, cinco parâmetros operam em conjunto:
- Potência (P): Determina o aporte térmico total.
- Velocidade de varredura (v): Determina quanto tempo o calor permanece em determinado ponto.
- Frequência (f): Determina a energia por pulso e o espaçamento entre pulsos.
- Duração do pulso (τ): Determina a potência de pico e a profundidade térmica.
- Espaçamento entre linhas (h): Distância entre as linhas de varredura (hatch).
Existem três relações que conectam essas variáveis:
\Delta x = \frac{v}{f} \qquad E_A = \frac{P}{v\,h} \qquad N \approx \frac{\pi D^2}{4\,\Delta x\,h}
Δx é a distância entre dois pulsos, E_A é a densidade de energia por unidade de área e N é o número de pulsos incidentes em um mesmo ponto (D: diâmetro do ponto focal). No quadrante roxo de nossa placa, a velocidade é de 1000 mm/s, a frequência de 400 kHz e o espaçamento entre linhas de 0,001 mm. Nessa condição, os pulsos incidem a cada 2,5 µm. Considerando um diâmetro focal de aproximadamente 40 µm, cada ponto da superfície recebe calor de cerca de 500 pulsos. O óxido cresce progressivamente a cada ciclo; por ser limitado pela difusão, o crescimento desacelera conforme a espessura aumenta.
Os 16 parâmetros da nossa placa de teste
Os quadrantes foram numerados na placa da esquerda para a direita, de cima para baixo. Os nomes das cores referem-se à foto B. A potência é a porcentagem da potência nominal da fonte de laser. As duas últimas colunas são valores relativos calculados para comparação: P/(v·h) representa a energia por área, e P/f representa a energia por pulso.
# | Cor visível (B) | Velocidade (mm/s) | Potência (%) | Frequência (kHz) | Pulso (ns) | Espaçamento (mm) | P/(v·h) relativo | P/f relativo |
|---|---|---|---|---|---|---|---|---|
1 | rosa-claro / lilás | 600 | 40 | 300 | 45 | 0,002 | 33 | 13 |
2 | turquesa | 1500 | 40 | 350 | 13 | 0,001 | 27 | 11 |
3 | fúcsia | 400 | 42 | 190 | 80 | 0,005 | 21 | 22 |
4 | roxo | 1000 | 55 | 400 | 2 | 0,001 | 55 | 14 |
5 | verde-menta | 1000 | 65 | 400 | 20 | 0,003 | 22 | 16 |
6 | cinza-arroxeado | 1000 | 52 | 500 | 45 | 0,001 | 52 | 10 |
7 | azul-índigo | 125 | 80 | 300 | 2 | 0,002 | 320 | 27 |
8 | cobre | 2600 | 80 | 400 | 13 | 0,002 | 15 | 20 |
9 | rosa-antigo | 1000 | 70 | 450 | 2 | 0,002 | 35 | 16 |
10 | verde-turquesa | 1500 | 60 | 480 | 13 | 0,001 | 40 | 12 |
11 | vermelho | 1500 | 75 | 1000 | 1 | 0,002 | 25 | 7,5 |
12 | ouro-oliva | 1000 | 52 | 130 | 9 | 0,002 | 26 | 40 |
13 | lavanda | 1000 | 42 | 500 | 4 | 0,001 | 42 | 8,4 |
14 | azul-claro | 2000 | 80 | 200 | 4 | 0,002 | 20 | 40 |
15 | laranja | 1000 | 60 | 600 | 2 | 0,001 | 60 | 10 |
16 | roxo-escuro | 165 | 75 | 300 | 2 | 0,01 | 45 | 25 |
A principal lição desta tabela é: a energia por unidade de área não determina a cor isoladamente. Nos quadrantes 2, 11 e 12, P/(v·h) é praticamente idêntico (25–27). Apesar disso, um resultou em turquesa, outro em vermelho e o terceiro em ouro-oliva. O que fez a diferença foi a energia por pulso (entre 7,5 e 40) e a duração do pulso (1–13 ns). Esse é exatamente o ajuste inexistente em um laser Q-switch.
Não copie esses valores diretamente para o seu equipamento. Uma fonte com potência diferente, outra lente ou um lote de aço distinto produzirão cores diferentes. Esta tabela serve como ponto de partida para estruturar sua própria matriz de testes.
Dicas práticas e limitações
- Material: Os melhores resultados são obtidos em aço inoxidável (304, 316) e titânio. No titânio, a gama de cores é mais ampla e fácil de controlar. O aço carbono também produz cores de revenimento, mas a superfície permanece sujeita à corrosão.
- Preparação da superfície: A superfície deve estar limpa e isenta de óleos. Acabamentos escovados e polidos geram tonalidades diferentes com os mesmos parâmetros; faça sua placa de teste na superfície exata de produção.
- Foco e planicidade: Uma ligeira variação no foco altera a densidade de energia e, portanto, a cor. Chapas com menos de 1 mm de espessura podem deformar com o calor; fixe bem a peça.
- Acúmulo de calor: Em áreas extensas, a peça aquece durante o processo e a cor pode desviar. Reduza esse efeito dividindo as áreas em setores, inserindo intervalos de resfriamento ou alternando a direção de varredura.
- Repetibilidade: Desenvolva sua própria matriz de parâmetros para cada combinação de máquina, lente e material. Nossa placa de 16 quadrantes exemplifica esse processo.
- Durabilidade: A camada de óxido é permanente e não sai facilmente por atrito simples. No entanto, produtos de limpeza abrasivos e temperaturas elevadas podem alterar a tonalidade. Um aporte térmico excessivo também pode reduzir a resistência à corrosão do inox. Certifique-se de testar peças destinadas a ambientes externos ou contato com alimentos.
A gravação a laser colorida é amplamente utilizada em logotipos, placas decorativas, peças de joalheria e relojoaria, codificação colorida de instrumentos cirúrgicos e itens promocionais. Já para números de série ou códigos DataMatrix, onde a legibilidade e o alto contraste são prioritários, a gravação preta de alto contraste costuma ser a melhor escolha.
Perguntas frequentes
O laser MOPA é obrigatório para gravação a laser colorida?
Para uma paleta de cores ampla e consistente, sim. A cor é controlada pelo ajuste combinado da duração do pulso e da energia do pulso. Com um laser Q-switch, algumas cores de revenimento podem ser obtidas, mas estabilizar tons como azul, turquesa e verde é extremamente difícil.
Em quais metais é possível fazer gravação colorida a laser?
Os mais comuns são aço inoxidável e titânio. Aços com cromo são ideais porque formam óxidos estáveis e transparentes. O alumínio não produz cores por este método; no alumínio anodizado, o laser MOPA é utilizado para marcação em preto e branco.
As cores são permanentes?
Sim. A cor provém do óxido formado na própria superfície do metal; não descasca como tinta. Contudo, limpeza abrasiva, produtos químicos agressivos e altas temperaturas podem afinar ou engrossar a camada, alterando a cor.
Os mesmos parâmetros geram a mesma cor em qualquer máquina?
Não. A potência é definida em porcentagem e depende da potência nominal da fonte. A lente, o diâmetro do ponto focal, a liga do material e o acabamento superficial também influenciam o resultado. É necessário criar uma matriz de testes para cada configuração.
Quantas cores diferentes podem ser obtidas?
Em aço inoxidável, é possível obter dezenas de tons distintos. Em nossa placa de teste, 16 conjuntos de parâmetros geraram 16 tonalidades diferentes. Branco puro e preto puro não são gerados por interferência de filme fino.
Por que a cor muda dependendo do ângulo de visão?
Sob visão oblíqua, a diferença no caminho percorrido pela luz dentro da camada de óxido diminui. O filme se comporta como se fosse mais fino e a cor no espectro se desloca para comprimentos de onda mais curtos. Essa é a maior evidência de que a cor resulta de interferência física, e não de pigmentos.
Conclusão
A gravação a laser colorida não é um processo de pintura, mas sim o crescimento controlado de óxido em escala nanométrica. A espessura do óxido determina a cor, e essa espessura depende da dose térmica aplicada pelo laser e de como essa energia é distribuída. O laser de fibra MOPA permite ajustar a duração do pulso e a frequência de forma independente, oferecendo o controle fino necessário.
Na SERMATEK, testamos nossas máquinas de gravação a laser de fibra em nossa própria fábrica e desenvolvemos os conjuntos de parâmetros lado a lado com nossos clientes. Se deseja avaliar a viabilidade da gravação a laser colorida para suas peças, entre em contato conosco: (0232) 472 23 43 · info@markalama.com
Referências
- Lu Y. et al., "Nanosecond laser coloration on stainless steel surface", Scientific Reports 7, 7092 (2017)
- HiPA Photonics Japan (JPT), página de produto do laser de fibra MOPA M7
- Diagramas: modelo de filme fino de camada única ar / óxido Cr–Fe / aço inoxidável (refletância de Fresnel–Airy, funções colorimétricas CIE 1931, iluminante D65). Cores apenas para fins ilustrativos; a relação real entre espessura e cor varia conforme o material e a composição do óxido.